
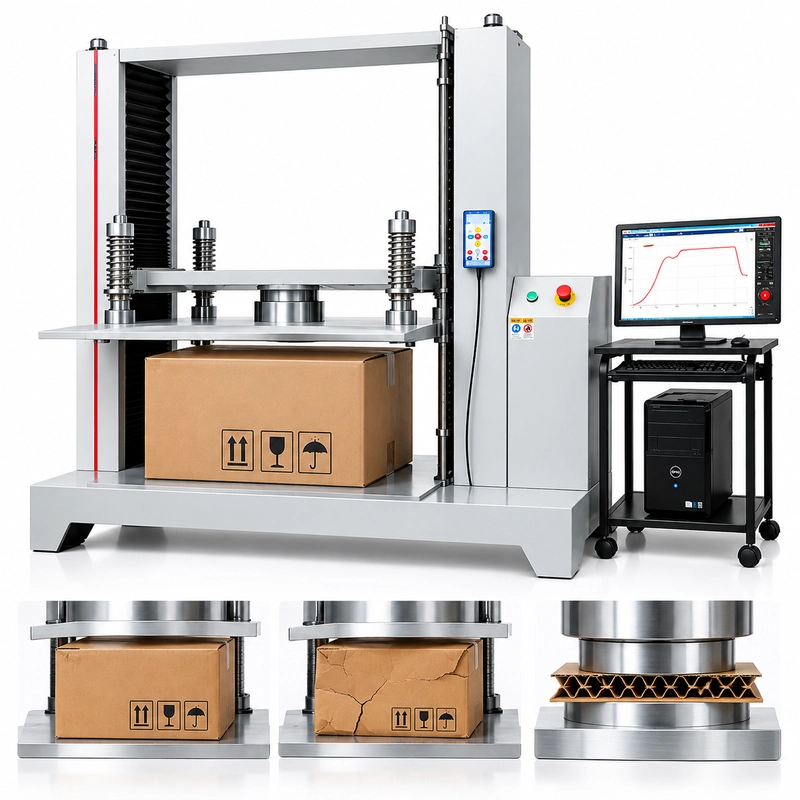
"Nuestro paquete más grande pesa 45 kg. ¿Deberíamos pedir un probador de compresión de 10 kN o de 20 kN?"
Vemos versiones de esta pregunta con regularidad.
La información que falta no es otra dimensión de paquete. Es la fuerza que la prueba debe aplicar y medir.
La masa del paquete no te indica la fuerza de compresión a la que un cartón se doblará o colapsará. Tampoco elegir la máquina más grande disponible te da automáticamente la mejor configuración para pruebas de menor fuerza.
Una decisión útil de capacidad separa cuatro cosas:
Masa del paquete
Fuerza de compresión requerida o esperada
Rango de medición de fuerzas
Capacidad máxima de máquina
Para un probador de compresión de embalaje de 10, 20 o 50 kN, la selección debe comenzar con la fuerza de prueba, no con el peso impreso en el documento de envío.
El peso del paquete no determina la capacidad del tester
Toma un paquete lleno con una gran cantidad de:
40 kg
Su fuerza gravitatoria aproximada es:
40 × 9,81 ≈ 392 N = 0,392 kN
El cálculo es correcto.
La conclusión:
"Por lo tanto, el paquete necesita menos de 1 kN de capacidad de compresión"
no lo sería.
Una prueba de compresión de caja aplica una carga de compresión externa a la estructura del encapsulado. La carga a la que esa estructura se deforma, se dobla, o colapsa depende de cómo soporta la fuerza.
Para un cartón ondulado, eso puede verse afectado por la construcción del tablero, la combinación de la canalización, la geometría del panel, las esquinas, las costuras y los cierres. Las bandejas internas, las particiones o el propio producto pueden cambiar la trayectoria de carga. La humedad y el acondicionamiento pueden modificar la respuesta del cartón corrugado. La orientación para los exámenes también importa.
Por tanto, dos paquetes pueden tener la misma masa llena y un comportamiento de compresión muy diferente.

Así que cuando una RFQ dice:
Peso del paquete: 40 kg
Probador requerido: 20 kN
Nuestra siguiente pregunta es:
¿Qué llevó al requisito de 20 kN?
Si la respuesta es simplemente "el paquete es pesado", el requisito de fuerza aún debe definirse.
Empieza por la fuerza que debe alcanzar la prueba
Hay tres puntos de partida comunes.
Datos históricos de compresión
Si el encapsulado ya ha sido probado, los resultados previos suelen ser más útiles que una suposición teórica.
Supongamos que cinco cargas pico representativas fueran:
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Ahora bien, hay evidencia de que la región de prueba normal está en torno a 4–5 nudos.
No uses solo un resultado conveniente. Mira a un grupo representativo y considera cuánto varían los resultados de paquete a paquete.
Un requisito de prueba definido
A veces el procedimiento ya te indica la fuerza.
Por ejemplo:
Aplicar 12 kN y mantener la carga durante el periodo de retención especificado.
Ahora 12 kN es un requisito conocido de equipo.
La masa del paquete ya no es la entrada principal de selección de fuerza.
Fuerza de fallo desconocida
Esto es común en un diseño de embalaje nuevo.
No inventes un número simplemente porque el formulario de RFQ tenga un espacio en blanco marcado como "Capacidad".
Escribe:
Fuerza máxima esperada: Desconocida
Luego proporciona la construcción del envase, dimensiones, masa llena, embalaje interno, orientación de prueba y procedimiento.
Una fuerza desconocida es algo que hay que tener en cuenta durante la configuración, no algo que ocultar tras una selección arbitraria de 20 o 50 kN.
La carga objetivo y la carga de fallo no son lo mismo
Esta distinción es fácil de pasar por alto.
Considera estos dos requisitos:
Prueba A: Aplica 12 kN y mantente firme.
y:
Prueba B: Comprimir el paquete hasta que falle estructuralmente. Los ejemplares anteriores fallaron alrededor de 12 nudos.
Ambos mencionan 12 nudos.
Nodescriben la misma prueba.
En la Prueba A, 12 kN es una carga objetivo definida. La máquina debe alcanzar y controlar la carga requerida según el procedimiento.
En la Prueba B, 12 kN es una región de fallo observada o estimada. Otro ejemplar puede fallar por debajo de ella—o continuar más allá.
Esa diferencia importa al considerar la capacidad por encima de la fuerza esperada.
Para una prueba de objetivo y carga conocida, el punto de prueba requerido puede estar bien definido.
Para una prueba destructiva, especialmente en un encapsulado nuevo, la fuerza superior puede contener más incertidumbre.
Antes de hablar de "margen de seguridad", establece cuál de estos dos números tienes realmente:
CARGA OBJETIVO REQUERIDA
o
CARGA DE FALLO ESPERADA
No deben tratarse de forma intercambiable.
La capacidad, el rango de medición y el rango de trabajo son diferentes
Supongamos que tus cartones normalmente producen fuerzas máximas alrededor:
4–6 kN
Recibes presupuestos para sistemas descritos como:
10 kN
20 kN
50 kN
Esos números son importantes, pero no responden a todas las preguntas sobre la medición de fuerzas.
Ayuda a separar tres conceptos.
Capacidad de máquina
La capacidad máxima nominal de fuerza de la máquina o de la configuración propuesta del sistema.
Rango de medición de fuerzas
El rango de fuerzas asociado a la configuración de medición que se propone.
No asumas solo con un número de capacidad de fotograma que conoces cada detalle de la configuración de medición de fuerzas. Pide al proveedor que identifique qué se está suministrando realmente y cómo se aplica su especificación de fuerza.
Rango normal de trabajo
La región donde normalmente se hacen pruebas de paquete real.
Si la mayoría de las pruebas están entre 4 y 6 kN, este es el rango que usarás repetidamente, no solo un pequeño número en el camino hacia la capacidad máxima de la máquina.

Esto cambia la pregunta que deberías hacerle a un proveedor.
En lugar de solo:
"¿Cuál es la capacidad máxima?"
Pregunta:
"¿Qué rango de medición de fuerza se propone y cómo se especifica la precisión en el rango que realmente usamos?"
Esto se vuelve especialmente importante cuando la precisión se especifica como un porcentaje de la escala completa.
Por qué importa el ±1% de F.S. al comparar la capacidad
El ITM-LAB RS-8401 especifica la precisión de carga como:
±1% F.S.
F.S. significa escala real.
Una especificación a escala completa no debe interpretarse como si fuera una especificación de porcentaje de lectura.
La aritmética es sencilla.
| Escala completa | 1% of Full Scale |
|---|---|
| 10 kN | 0.10 kN |
| 20 kN | 0.20 kN |
| 50 kN | 0.50 kN |
Por ejemplo:
10 kN × 1% = 0,10 kN
mientras que:
50 kN × 1% = 0,50 kN
Estas cifras ilustran matemáticamente el significado del 1% de la escala real.
No son un certificado de calibración, y no deben interpretarse como una afirmación de que el error real de medición en cada punto de prueba necesariamente será igual a esos valores.
La especificación aplicable del sistema y la configuración calibrada aún deben ser confirmadas.

¿Qué significa esto al comprar un comprobador?
Supongamos que la mayoría de tus pruebas de compresión ocurren alrededor de 4 kN.
No compares una propuesta de 10 kN y una de 50 kN solo preguntando:
"¿Pueden ambas máquinas alcanzar 4 kN?"
La capacidad máxima responde a esa pregunta.
No responde a la cuestión de la medición.
Pregunta cómo se especifica la precisión de la fuerza para cada configuración propuesta en el rango que realmente piensas usar.
Esto no significa que la máquina de menor capacidad sea automáticamente la correcta.
Significa:
Mayor capacidad máxima y mejor idoneidad para un rango de trabajo concreto no son la misma afirmación.
10 kN vs 20 kN vs 50 kN: ¿Cómo deberías compararlos?
No existe una regla universal fiable como:
10 kN = cajas pequeñas
20 kN = cartones medios
50 kN = cajas grandes
El tamaño de la caja afecta principalmente al sobre de prueba requerido. No determina directamente la resistencia a la compresión del paquete.
El mismo problema se aplica a:
10 kN = paquetes de luz
20 kN = paquetes medianos
50 kN = paquetes pesados
La masa del paquete por sí sola tampoco puede tomar esa decisión.
Una comparación más útil es:
| Configuración | Pregunta sobre la capacidad |
|---|---|
| 10 kN | ¿Cubren 10 kN la fuerza esperada más alta y razonable para el programa actual de pruebas? |
| 20 kN | ¿El rango de fuerza adicional es requerido por las pruebas actuales o es un requisito definido para el futuro? |
| 50 kN | ¿Es realmente necesaria esta mayor capacidad de fuerza y cómo se ajusta la configuración de medición propuesta a las fuerzas de trabajo normales? |
| Todo Opciones | Verifica la especificación de la fuerza, el rango de trabajo, el procedimiento de prueba y la margen de trabajo requerida. |
Fíjate en lo que falta en la tabla:
"Peso adecuado del paquete."
No hay un valor universal honesto que poner ahí.
Lo mismo ocurre para:
"Tamaño adecuado para una caja."
Un paquete grande pero de construcción ligera puede fallar a una fuerza menor que uno más pequeño y fuertemente reforzado.
Selecciona la capacidad del requisito de fuerza. Selecciona el espacio de prueba desde el sobre del paquete.
¿
Cuánta capacidad extra deberías dejar por encima de la fuerza esperada?
No existe una regla universal del 20% para cada prueba de compresión de envases.
Toma un paquete con estos resultados picos recientes:
4,1 / 4,6 / 4,4 / 4,8 / 4,5 kN
Compáralo con un nuevo paquete para el que el equipo de ingeniería dice:
"Creemos que fallará a unos 5 kN, pero nunca lo hemos probado."
El número nominal puede parecer similar.
La incertidumbre no lo es.
La capacidad de trabajo adecuada para la operación puede depender de:
- variación de un espécimen a otro;
- si la fuerza se mide, estima o especifica;
- ensayo de carga objetivo vs. ensayos destructivos;
- el procedimiento aplicable;
- límites de funcionamiento del sistema y sobrecarga;
- y definió los requisitos de pruebas futuras.
Por esta razón, evita girar:
Fuerza × esperada 1.2
en una fórmula universal de selección de equipo, salvo que un requisito interno o externo específico establezca ese margen.
Una mejor pregunta es:
¿Cuál es la fuerza más alta que esta prueba podría alcanzar razonablemente, incluida la incertidumbre que realmente tenemos?
Luego evalúa el sistema según ese requisito.
¿Y si se desconoce la fuerza máxima de compresión?
No resuelvas automáticamente una fuerza desconocida ordenando la máquina más grande.
Empieza por las pruebas disponibles.
¿Datos de pruebas anteriores?
Utiliza el rango real y la variabilidad.
¿Carga de clientes definida?
Usa el punto de prueba requerido.
¿Datos fiables de paquetes comparables?
Úsalo como estimación, teniendo en cuenta las diferencias en el estado de construcción y de prueba.
¿Diseño completamente nuevo?
Marca la fuerza como desconocida y documenta el paquete.
Para un nuevo paquete, la información útil incluye:
Construcción
W × D × H
Masa llena
Embalaje interno
Condición vacía / llena
Orientación
Acondicionamiento
Procedimiento estándar / para el cliente
El objetivo no es calcular una fuerza de fallo exacta solo con estas entradas.
Es para hacer visible la incertidumbre antes de que se especifique el equipo.
Tres decisiones de capacidad que trataríamos de forma diferente
Las RFQ reales hacen la distinción más clara.
"Nuestros cartones suelen fallar alrededor de 4–5 kN, pero queremos 50 kN para el futuro."
El laboratorio ofrece cinco resultados recientes:
4,1, 4,6, 4,4, 4,8 y 4,5 nudos.
Esta información es útil. La región de trabajo actual está razonablemente bien documentada.
El comprador también quiere flexibilidad futura.
Eso es un requisito legítimo, pero "futuro" necesita una pequeña definición.
¿Ya están planificados paquetes de mayor fuerza? ¿Qué alcance de fuerza se espera? ¿Existe un programa de atención al cliente detrás del requisito, o simplemente se elige 50 kN porque es el número más grande disponible?
El requisito actual de 4–5 kN y el futuro deben estar documentados.
Luego la configuración propuesta puede revisarse en comparación con ambos.
"Nuestro cliente necesita 12 kN para la prueba de retención."
Este empieza de forma diferente.
El procedimiento del cliente requiere que el paquete alcance 12 kN y permanezca bajo carga durante un periodo especificado.
Una configuración con una capacidad máxima nominal inferior a 12 kN no puede cumplir ese requisito.
Eso elimina inmediatamente la capacidad insuficiente.
Pero la revisión del equipo no termina ahí.
El proveedor aún necesita entender si 12 kN es la fuerza máxima esperada durante la prueba, qué requisito de control se aplica durante la retención y cómo se aplica la especificación de fuerza alrededor de ese punto de prueba.
La carga objetivo conocida resuelve parte de la cuestión de la capacidad, no toda la configuración del sistema.
Nuevo cartón de exportación de doble pared. No hay datos previos de BCT.
El tercer proyecto tiene:
Masa llena de 65 kg
Construcción corrugada de doble pared
Compresión hasta fallo
No hay resultados históricos de compresión
El número de 65 kg no proporciona la fuerza de fallo ausente.
Tampoco lo hace el tamaño físico del cartón.
El siguiente paso útil es recopilar el plano del encapsulado, la información de construcción, el embalaje interno, la orientación, los requisitos de acondicionamiento y el procedimiento de prueba. Se pueden considerar datos de paquetes realmente comparables si existen.
Si el pico sigue siendo desconocido, esa incertidumbre pasa a formar parte de la revisión de capacidad.
No debe disfrazarse de:
"Vamos a elegir 50 kN por si acaso."

¿Deberías comprar más capacidad para futuros paquetes?
A veces eso tiene sentido para comprar.
Un laboratorio puede esperar usar la máquina durante muchos años, mientras que su programa actual de envasado cubre solo parte de los productos que espera probar más adelante.
Portanto, la capacidad futura no debe ser ignorada.
Intenta definirlo.
En lugar de:
"Puede que algún día necesitemos paquetes más fuertes."
Proporciona lo que se sabe:
"Se espera un nuevo programa de envasado retornable el próximo año, con cargas de prueba potencialmente superiores a nuestro actual rango de 5 kN."
Incluso un requisito futuro aproximado le da al proveedor más con qué trabajar que simplemente solicitar la mayor capacidad.
Aquí hay un equilibrio.
Una capacidad muy limitada puede limitar el trabajo futuro.
Pero un requisito futuro indefinido no debería borrar las necesidades de medición de los productos que se prueban hoy.
La capacidad futura es una consideración válida para la compra. Debe evaluarse junto con el rango de trabajo actual, no en su lugar.
Cuatro atajos que pueden llevar a la capacidad equivocada
1. Peso del paquete → capacidad del tester
Un paquete de 50 kg no implica una máquina kN concreta.
La resistencia a la masa y la resistencia a la compresión estructural son cantidades diferentes.
2. Tamaño del cartón → capacidad del tester
Las grandes dimensiones pueden requerir un espacio de prueba mayor.
No requieren automáticamente una mayor capacidad de fuerza.
3. "Comprar la mayor capacidad para estar seguro"
Una mayor capacidad proporciona una mayor capacidad de fuerza superior.
No elimina la necesidad de evaluar la configuración propuesta de medición de fuerzas y el rango normal de trabajo.
4. "Nuestro antiguo tester era de 20 kN"
Puedeque aún sea la capacidad adecuada.
Pero primero comprueba si los paquetes, procedimientos y rangos de fuerza siguen siendo los mismos.
Un proyecto de reemplazo es un buen momento para verificar el requisito en lugar de copiar la placa con el nombre de la máquina antigua.
La capacidad es solo una parte del tester
Una vez comprendido el rango de fuerzas, la máquina completa aún debe adaptarse al paquete y al procedimiento.
La capacidad de fuerza no te dice:
- si el paquete más grande cabe entre los platos;
- si hay suficiente recorrido de platina;
- si la velocidad de compresión requerida puede reproducirse;
- si el procedimiento necesita una retención de carga constante;
- si debe medirse el desplazamiento;
- o qué datos de prueba deben registrarse.
Así que, después de la capacidad de fuerza, verifica:
Espacio de pruebas
Orientación al paquete
Velocidad de compresión
Modo de control
Requisito de retención
Desplazamiento
Datos Fuerza-Desplazamiento
Para el proceso más amplio de selección de equipos, estos factores pertenecen a la Guía completa de Compra del Box Compression Tester en lugar de usarse para redefinir la capacidad.
Hoja de ruta para la selección de capacidad del Prueba de Compresión de Empaquetado
La decisión de capacidad puede reducirse a una secuencia práctica.

Adaptación del requisito al RS-8401
El Probador de Compresión de Empaquetado ITM-LAB RS-8401 está disponible con:
10 kN / 20 kN / 50 kN
Opciones de capacidad.
El sistema está diseñado para pruebas de compresión y apilamiento de cartones corrugados, cajas de envío, contenedores de plástico y paquetes de transporte completos.
| Parámetro | Especificación RS-8401 |
|---|---|
| Opciones de capacidad | 10 / 20 / 50 kN |
| Precisión de carga | ±1% F.S. |
| Resolución de carga | 1/250.000 |
| Velocidad de prueba | 0,001–200 mm/min |
| Resolución de desplazamiento | 0,001 mm |
| Espacio de pruebas | Hasta 1500 × 1500 × 1500 mm |
| Sistema de transmisión | Servomotor de CA |
| Control | Software profesional de control en lazo cerrado |
No convertiríamos esas tres opciones de capacidad en tres categorías arbitrarias de paquetes.
Para la revisión de capacidad, la información más útil es:
Fuerza laboral normal
Fuerza máxima esperada o requerida
Prueba de carga objetivo o fallo
Dimensiones del paquete
Procedimiento de prueba
Si existen datos de compresión previos, incluye varios resultados representativos en lugar de solo un máximo.
Si se desconoce la fuerza esperada, proporciona la construcción del encapsulado, dimensiones, masa llena y procedimiento de prueba.
Eso da a la revisión de configuración una base real de ingeniería.
¿Qué deberías poner en la RFQ?
No necesitas diseñar el tester antes de pedir un presupuesto.
Tienes que describir la prueba.
| Requisito | Información para proporcionar |
|---|---|
| Paquete | Caja / envase / paquete completo |
| Dimensiones | W × D × H |
| Masa llena | kg |
| Construcción | Material / placa / soporte interno |
| Tipo de prueba | Compresión / apilamiento / ambos |
| Tipo de carga | Carga objetivo / carga de fallo |
| Fuerza de trabajo normal | kN, si se conoce |
| Fuerza máxima esperada | kN, si se conoce |
| Resultados históricos | Varios valores representativos si están disponibles |
| Procedimiento | Método estándar / cliente |
| Acondicionamiento | Si procede |
| Orientación | Dirección de la prueba |
| Requisito de Fuerza Futuro | Si realmente se espera |
Si la fuerza es desconocida, escribe:
Desconocido
Y envía la información que tengas.
Eso es más útil que seleccionar 20 o 50 kN sin saber por qué.
Preguntas frecuentes
¿Cómo elijo entre un probador de compresión de 10 kN, 20 kN y 50 kN?
Empieza con la fuerza de compresión requerida o esperada. Luego consideremos la fuerza máxima razonablemente esperada, el rango normal de trabajo, la incertidumbre o variabilidad, la margen de mando requerido y la especificación de fuerza de la configuración propuesta. El peso del paquete por sí solo no debería determinar la capacidad.
¿Puedo seleccionar la capacidad del tester de compresión desde el peso del paquete?
No se debe usar ninguna conversión directa. La masa del paquete puede convertirse en fuerza gravitatoria, pero eso no indica la fuerza de compresión estructural a la que el paquete se deformará o fallará.
¿Puedo usar un tester de compresión de 50 kN para un cartón que normalmente solo alcanza 5 kN?
Un sistema de 50 kN tiene suficiente capacidad de fuerza superior para alcanzar 5 kN, pero la capacidad máxima por sí sola no determina si es la configuración adecuada de medición. Compara el rango propuesto de medición de fuerzas y la especificación de precisión aplicable con las fuerzas que normalmente pruebas.
¿Qué significa ±1% de F.S. en un probador de compresión?
F.S. significa escala real. Matemáticamente, el 1% de una escala completa de 10 kN es 0,10 kN, mientras que el 1% de una escala completa de 50 kN es 0,50 kN. Estos valores ilustran cómo se calcula una especificación a escala real; El rendimiento real del sistema debe evaluarse utilizando la especificación del fabricante aplicable y la configuración calibrada.
¿Y si no sé la fuerza de compresión esperada en el cartón?
Revisa primero los resultados históricos, las cargas de clientes definidas y los datos fiables de paquetes comparables. Para un diseño nuevo sin datos útiles de fuerza, proporciona la construcción del encapsulado, dimensiones, masa llena, orientación y procedimiento de prueba para que la fuerza desconocida pueda considerarse durante la configuración.
Define el requisito de fuerza antes de elegir la capacidad
¿10 kN, 20 kN o 50 kN?
Esa no es la primera pregunta.
Primero establece qué necesita realmente aplicar y medir la prueba.
Mantén claras estas distinciones:
Fuerza de compresión de masa ≠ de paquete
Carga objetivo ≠ carga de fallo
Rango de medición de la capacidad de máquina ≠ fuerza ≠ rango normal de trabajo
Una vez comprendidas esas opciones, las opciones de capacidad se vuelven mucho más fáciles de evaluar.
Para una revisión de configuración del RS-8401, proporciona tu fuerza de trabajo habitual, la fuerza máxima esperada o requerida, las dimensiones del paquete y el procedimiento de prueba.
Si aún no se conoce la fuerza, proporciona la construcción del paquete, la masa llena y el procedimiento aplicable.
Define primero el requisito de fuerza. Selecciona la capacidad en segundo lugar.
