
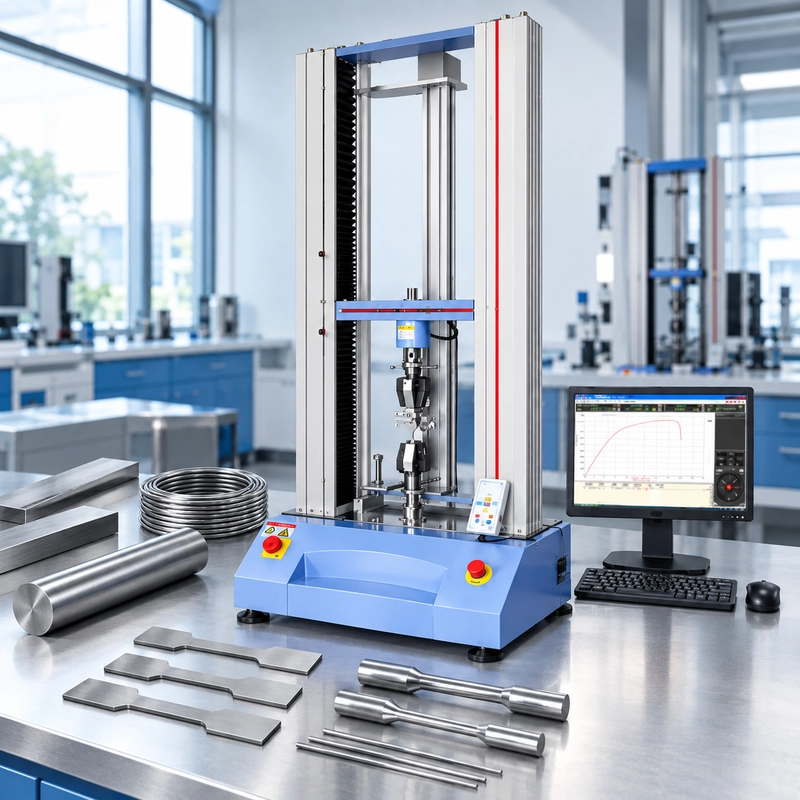
Dos RFQ caen en el mismo escritorio.
Ambos dicen:
Necesitamos una máquina de prueba de tracción para ISO 6892-1.
El primer dibujo muestra una muestra delgada de aluminio.
La segunda muestra una barra de acero mecanizada de alta resistencia.
No deberían recibir automáticamente la misma cotización.
El estándar es el mismo. Las fuerzas pueden ser completamente diferentes. También pueden hacerlo la celda de carga, las empuñaduras, el extensómetro, el método de control y el flujo de trabajo de prueba.
Esa es la distinción de la que trata esta guía.
ISO 6892-1 es un requisito de método de prueba. No es una especificación de máquina.
Si seleccionas equipo, el punto de partida útil no es solo el número estándar. Es la muestra que está sentada—o pronto estará—sobre tu banco de laboratorio.
ISO 6892-1 no es una especificación de máquina
La edición actual es ISO 6892-1:2019, Materiales metálicos — Ensayo de tracción — Parte 1: Método de prueba a temperatura ambiente. ISO revisó y confirmó la edición en 2025, por lo que sigue vigente. Especifica el método para el ensayo de tracción de materiales metálicos y define propiedades mecánicas que pueden determinarse a temperatura ambiente.
Eso define la prueba.
No define una configuración universal de máquina.
Una muestra delgada y una barra redonda mecanizada pueden entrar en un programa de prueba ISO 6892-1. Pero uno puede fallar por debajo de 20 kN mientras que otro requiere más de 100 kN.
Incluso cuando dos ejemplares producen fuerzas máximas similares, pueden no usar las mismas empuñaduras.
Y si un laboratorio solo necesita resistencia a la tracción mientras otro necesita resistencia de prueba con tasa de deformación controlada, sus requisitos de medición y control cambian de nuevo.
Así que cuando una consulta dice:
se requiere máquina ISO 6892-1.
ya conocemos el estándar.
Lo que aún necesitamos es la prueba.

Primer número que necesitamos: Fuerza esperada
Enséñanos el dibujo de la muestra y podemos empezar a convertir el requisito de prueba en un requisito de máquina.
Para el tamaño inicial del equipo, una estimación útil es:
Fuerza máxima esperada ≈ Área de sección transversal original × resistencia a la tracción esperada
Esto no es el procedimiento de prueba ISO ni un cálculo de aceptación. Es una estimación práctica para la selección de máquinas.
Toma un ejemplar redondo mecanizado con un diámetro 8 mm.
Su área transversal es:
A₀ = π × 8² / 4 ≈ 50,3 mm²
Si la resistencia a la tracción esperada es aproximadamente 600 MPa:
50,3 mm² × 600 N/mm² ≈ 30.200 N
Así que estamos analizando aproximadamente:
30 kN
Ahora solo cambia dos cosas: el diámetro de la muestra y la resistencia del material.
Toma una sección 16 mm de diámetro y una resistencia a la tracción esperada de 900 MPa.
El área se convierte en:
A₀ ≈ 201,1 mm²
and:
201,1 mm² × 900 N/mm² ≈ 181,000 N
o aproximadamente:
181 kN
Mismo estándar ISO.
Unas seis veces la fuerza.
Esa diferencia es lo suficientemente grande como para mover la prueba a un rango de capacidad de máquina completamente diferente.
También muestra por qué descripciones como "steel tensile test" no son suficientes para la selección del equipo. La calidad del material importa, pero la geometría importa igual.
Para una muestra plana, se aplica la misma lógica de primer paso:
A₀ = ancho × espesor
Entonces:
A₀ × resistencia a la tracción esperada ≈ fuerza máxima esperada
El cálculo debe usar una expectativa superior realista para el material y la muestra que se está probando, no simplemente el valor nominal más fácil de encontrar en una hoja de datos.
Estos ejemplos son solo cálculos ilustrativos de tamaño del equipo. No son dimensiones de muestra prescritas por la norma ISO 6892-1, ni sus resistencias a la tracción ni los valores de aceptación.

Un marco de 50 kN no responde a la pregunta de la celda de carga
Supongamos que se espera que la muestra más grande de un laboratorio alcance unos 42 kN.
Un fotograma de 50 kN parece relevante de inmediato.
Pero ahora haz otra pregunta:
¿Dónde ocurren realmente la mayoría de las pruebas del laboratorio?
Quizá la carga de trabajo sea así:
Más muestras diarias: 8–25 kN
Muestras ocasionales: 35–42 kN
Eso cambia la conversación del equipo.
La cifra de 42 kN es importante para evaluar si la trama tiene suficiente capacidad.
No describe por sí solo el rango de fuerzas en el que el laboratorio necesita rutinariamente un rendimiento de medición verificado.
Estas son decisiones relacionadas, pero no idénticas:
Fuerza superior esperada
→ ayuda a definir la capacidad de tramas.
Distribución rutinaria de fuerzas
→ ayuda a definir la configuración de medición de fuerzas.
Rango de medición verificado requerido
→ debe considerarse al seleccionar y verificar el sistema de celda de carga.
ISO 7500-1 es el estándar ISO relevante para la calibración y verificación del sistema de medición de fuerzas de máquinas estáticas de prueba uniaxial de tensión/compresión; Actualmente, ISO incluye la norma en su catálogo de pruebas mecánicas.
Esta es una de las razones por las que no nos gusta especificar un sistema de tracción solo con la fuerza máxima.
Imagina dos laboratorios que necesitan ambos un marco de 50 kN.
Uno pasa la mayor parte del tiempo entre 5 y 15 kN.
El otro pasa la mayor parte del tiempo entre 30 y 45 kN.
Mecánicamente, ambos pueden encajar en el bastidor.
Desde la perspectiva de la medición, no son la misma carga de trabajo.
Tampoco comprar un marco mucho más grande soluciona automáticamente el problema. Una mayor capacidad impresa en la placa con el nombre de la máquina no sustituye una configuración de medición de fuerza debidamente seleccionada y verificada.
Una mejor RFQ nos da por tanto dos números:
¿Cuál es la fuerza más alta que razonablemente esperas?
y
¿Dónde se analizan realmente la mayoría de tus especímenes?
Esas dos respuestas son más útiles que "se requiere máquina de 50 kN."

El cliente necesita Rp0.2. ¿Y ahora qué?
Hasta ahora, hemos estado hablando principalmente de fuerza.
Luego el cliente añade una línea a la RFQ:
Resultados requeridos: Rp0.2, Rm, A.
Ahora tenemos que hablar de la medición de deformaciones.
La celda de carga nos da
Combinando esa fuerza con el área de sección transversal original de la muestra, obtenemos tensión.
Pero la resistencia de la prueba como Rp0.2 depende de la relación entre el esfuerzo y la deformación de la muestra.
Eso significa que necesitamos otro canal de medición.
Force canal
Celda de carga
↓
Force
↓
Stress
canal de deformación
Extensómetro
↓
Extensión
↓
Deformación
Juntando esos canales, podemos evaluar la respuesta esfuerzo-deformación relevante.
La guía pública de pruebas ISO 6892-1 identifica igualmente la medición precisa de la fuerza y la medición de extensión de muestras como requisitos clave del equipo al determinar las propiedades cubiertas por el método.
Por eso un extensómetro no debe tratarse como un accesorio genérico añadido al final de una cita.
Necesitamos saber qué se espera que haga.
¿Cuál es la longitud inicial del calibre?
¿Qué rango de deformación debe cubrir?
¿Qué resultados se requieren?
¿Permanece en la muestra en forma de deformación plástica sustancial, o el procedimiento de prueba está configurado de forma diferente?
Y hay una pregunta más:
¿El extensómetro solo mide la muestra o su señal también controla la máquina?
Eso depende del método de tasa de prueba seleccionado.

El método A1 cambia el requisito del sistema de control
Aquí es donde dos máquinas que afirman soportar ISO 6892-1 pueden necesitar una comparación más detallada.
ISO 6892-1 distingue diferentes enfoques para el control de la tasa de prueba. Para la selección de equipo, la distinción útil es:
Método A1
Control de la velocidad de deformación en lazo cerrado usando la señal del extensómetro.
Método A2
Control de velocidad de deformación en lazo abierto usando una velocidad de cabezal transversal preseleccionada o ajustada.
Método B
Control basado en la tasa de tensión en la región correspondiente.
La guía técnica ISO 6892-1 de ZwickRoell describe A1 como un control automático de la velocidad de deformación en lazo cerrado usando retroalimentación extensómetro, mientras que A2 utiliza un enfoque de velocidad transversal para alcanzar la tasa de deformación requerida.
Eso hace que A1 sea especialmente interesante desde el punto de vista del equipo.
Con A1, el extensómetro ya no solo observa la muestra.
Su señal participa en el bucle de control.
Conceptualmente:
↓
Extensómetro
↓
Tasa de deformación medida
↓
Controller
↓
Respuesta de la unidad / cabeza cruzada
↓
Cambios en la deformación de la muestra
y el bucle continúa.
Así que si el programa de prueba especifica el Método A1, preguntar si el software contiene un método "ISO 6892-1" no es suficiente.
También queremos saber si el controlador puede usar retroalimentación del extensómetro para el control requerido de la velocidad de deformación en lazo cerrado.
El extensómetro, el controlador, el sistema de accionamiento, las empuñaduras, la rigidez de la muestra y la rigidez de la máquina se convierten en parte del comportamiento del sistema de prueba completo.
También hay una complicación del lado del material que es fácil pasar por alto.
El metal no siempre se deforma uniformemente por cedimiento.
Algunos aceros pueden mostrar un comportamiento de cesión localizado. Cuando la deformación se localiza, un extensómetro mide una región de calibre definida, mientras que la deformación de la muestra puede no estar distribuida uniformemente a lo largo de toda la longitud paralela.
Eso hace que la interacción entre el comportamiento de la muestra, la posición del extensómetro y la respuesta al control sea más importante de lo que podría sugerir una simple casilla de selección.
En otras palabras:
"Método A1 capable" debería describir el comportamiento del sistema de medición y control—no solo el nombre de una plantilla de prueba.
Para el Método A2, la conversación del equipo es diferente porque el comportamiento de la tasa de deformación objetivo se aborda mediante la velocidad de la cabeza cruzada en lugar de la retroalimentación directa de un extensómetro en lazo cerrado. ZwickRoell describe A2 como control de la velocidad de deformación en lazo abierto y señala que se requiere preensayo/montaje para tener en cuenta el sistema de ensayo y la rigidez de la muestra.
El método B es diferente otra vez.
No es necesario reproducir aquí todas las tablas de tasas de prueba ISO. La norma actual y la especificación aplicable de material/producto deben utilizarse para establecer las tasas, tolerancias y transiciones reales.
Para la selección de máquinas, el punto es más sencillo:
Pregunta cómo se controla la prueba—no solo si el número estándar aparece en el software.
Muéstranos la muestra antes de seleccionar las empuñaduras
Una máquina puede tener suficiente fuerza y aun así ser inutilizable para la muestra que está en tu mesa.
Por eso el dibujo de la muestra debe llegar al proveedor de la máquina antes de finalizar la configuración de agarre.
Considera tres formas comunes.
Especímenes planos
Necesitamos más que la palabra "sheet."
La información útil incluye:
ancho
espesor
Dimensiones del extremo de agarre
condición de superficie
fuerza esperada
Un espécimen delgado y plano y un ejemplar grueso derivado de la placa no necesariamente crean el mismo requisito de mandíbula.
Especímenes redondeados
Ahora la geometría del contacto cambia.
Necesitamos conocer el diámetro de la sección de agarre y el diseño del extremo de la muestra.
Un extremo cilíndrico simple, un extremo roscado, una muestra con hombro u otra geometría puede conducir a una estrategia diferente de introducción de carga.
Productos de hilo y de pequeño diámetro
Wire crea sus propios problemas.
La muestra debe sostenerse sin deslizamiento incontrolado, pero un esfuerzo de contacto local excesivo puede dañar una sección transversal pequeña antes de que se evalúe adecuadamente la sección de calibre prevista.
El diámetro, la superficie, la resistencia del material y la fuerza esperada son importantes.
El bastidor de la máquina puede permanecer exactamente igual mientras la interfaz de la muestra cambia completamente.
Por eso:
Una máquina universal de pruebas puede cubrir varias familias de muestras. Un par de mandíbulas no las cubre automáticamente todas.
Si un laboratorio planea probar láminas, barras redondas y alambre en un mismo bastidor, eso debería formar parte de la especificación original del equipo—no descubrirse tras la instalación.

A 17,5 kN Muestra en una máquina de 50 kN
Ahora junta las decisiones.
Un cliente envía esta RFQ:
El primer cálculo es sencillo.
Área original:
12.5 × 2.0 = 25 mm²
Estimación inicial de la fuerza máxima:
25 mm² × 700 N/mm² = 17.500 N
o:
≈ 17.5 kN
Sobre el papel, un bastidor de 50 kN parece cómodo.
Entonces el resto de la RFQ empieza a importar.
El cliente necesita Rp0.2.
Ahora necesitamos una estrategia de medición de deformación.
Su procedimiento interno especifica Método A1.
Ahora el extensómetro y el controlador deben trabajar juntos como parte del sistema de control de la tasa de deformación.
El dibujo de la muestra muestra varios grosores.
Ahora debemos comprobar si la disposición propuesta cubre toda la familia de muestras.
Entonces notamos:
100 especímenes/día.
Ahora la carga, alineación, operación de agarre y manejo del extensómetro se convierten en parte del flujo de trabajo del laboratorio.
El cálculo de 17,5 kN fue correcto.
Simplemente no era toda la especificación.
Esta distinción es importante porque las citas de máquina suelen compararse casi enteramente por:
Fuerza máxima
Price
Esas especificaciones importan.
Pero no te dicen si el sistema propuesto cumple con la prueba real.
Para este ejemplo, una revisión útil de configuración sería más bien así:
17,5 kN fuerza esperada de muestra
↓
Confirmar fuerza superior en todos los grados / tamaños de muestra
↓
Map rutina de trabajo
↓
Seleccionar configuración de medición de fuerza
↓
Definir empuñaduras planas de muestra
↓
↓
Verificar la capacidad de control del método A1
↓
Revisión del flujo de trabajo de gestión de 100 pruebas/día
Solo entonces tenemos algo parecido a una especificación completa de la máquina.
Convertir el requisito de prueba en una configuración de máquina
Para ITM-LAB, dos rangos universales relevantes de máquinas de prueba para este tipo de trabajo son:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
Estos son rangos de fotogramas, no selecciones automáticas ISO 6892-1.
Los ejemplos anteriores dejan clara la distinción.
Un espécimen de Ø8 mm a una ilustrativa 600 MPa nos dio una fuerza estimada alrededor de
Eso sitúa la aplicación en un rango donde el RS-8000 puede evaluarse—pero no completa automáticamente la configuración.
Nuestro ejemplar de Ø16 mm / 900 MPa produjo aproximadamente
Eso mueve el requisito de fuerza al rango de mayor capacidad, donde se puede evaluar una configuración RS-8000A.
De nuevo, el cálculo es solo el principio.
Tras la capacidad de la trama, seguimos necesitando:
Celda de carga
Grips
Método de control
Espacio de viaje / prueba
Rango de muestra
Flujo de trabajo diario
Steel no significa automáticamente RS-8000A.
El aluminio no significa automáticamente RS-8000.
La muestra decide la fuerza.
Los resultados requeridos deciden gran parte del sistema de medición.
El método de prueba influye en el sistema de control.
Solo después de definir esas piezas el modelo máquina cobra sentido.
¿Qué deberías enviar con una RFQ ISO 6892-1?
No es necesaria una especificación larga de laboratorio.
Un dibujo útil de muestra suele decirnos más que varios párrafos de requisitos genéricos.
Para una configuración inicial, enviar:
- material y grado;
- forma del producto;
- dibujo de muestra;
- ancho y grosor, o diámetro;
- resistencia a la tracción esperada;
- fuerza superior de prueba esperada, si ya se conoce;
- resultados requeridos, como Rp0.2, ReH/ReL, Rm y A;
- Método A1, A2 o B si tu procedimiento lo especifica;
- longitud de vía / requisito de extensómetro;
- familias de especímenes más pequeñas y grandes;
- pruebas aproximadas por día.
Si no conoces la fuerza esperada, envía la especificación del material y el dibujo de la muestra.
Eso nos da suficiente información para empezar el cálculo en lugar de adivinar a partir del número estándar.
ISO 6892-1 Hoja de ruta para la selección del sistema de prueba de tracción

ISO 6892-1 Preguntas frecuentes sobre máquinas de prueba de tracción
¿Qué capacidad de máquina necesito para ISO 6892-1?
No existe una única capacidad de máquina asociada a ISO 6892-1.
Para el dimensionamiento inicial, estima la fuerza esperada en la parte superior de la muestra a partir del área original de la sección transversal y la resistencia a la tracción esperada:
Fuerza esperada ≈ A₀ × Resistencia a la tracción esperada
Luego considera el rango normal de fuerza de trabajo, la configuración de la célula de carga, las empuñaduras, el extensómetro, el método de control requerido y la familia de muestras antes de finalizar la máquina.
¿Necesito un extensómetro para ISO 6892-1?
Depende de las propiedades y el método de control que requiera el programa de prueba.
Cuando debe medirse la deformación de la muestra para determinar propiedades dependientes de la deformación, un extensómetro adecuado pasa a formar parte del sistema de medición. Para el Método A1, la señal extensómetro también se utiliza para el control de la velocidad de deformación en lazo cerrado.
El extensómetro correcto depende por tanto de factores como la longitud del calibre, el rango de medición, el resultado requerido y la estrategia de control.
¿Cuál es la diferencia entre ISO 6892-1 Método A1, A2 y B?
Desde la perspectiva de la selección del equipo, el Método A1 utiliza control de la velocidad de deformación en lazo cerrado con retroalimentación del extensómetro. El Método A2 es un enfoque de velocidad de deformación en lazo abierto que utiliza la velocidad de la cabeza cruzada, mientras que el Método B controla la prueba en función de la tasa de esfuerzo en la región correspondiente.
El estándar actual debe usarse para las tasas reales, tolerancias y transiciones de etapa.
¿Cómo estimo la fuerza de tracción antes de seleccionar una máquina?
Para una estimación de equipo en primer paso:
Fuerza máxima esperada ≈ Área de sección transversal original × resistencia a la tracción esperada
Para un ejemplar redondo:
A₀ = πd² / 4
Para un ejemplar rectangular:
A₀ = ancho × espesor
Utilice una expectativa superior adecuada para el material y el rango de muestra que se está probando. El resultado es una estimación de tamaño del equipo, no un sustituto del procedimiento de prueba ISO.
¿Puede una máquina de ensayo de tracción probar muestras planas, redondas y de alambre?
Potencialmente, sí—siempre que el marco, el sistema de medición de fuerzas, el recorrido y otros requisitos de la máquina cubran todo el programa de prueba.
La disposición de agarre puede cambiar entre familias de muestras. Las muestras planas, redondas y alambre presentan diferentes geometrías de contacto y distintos riesgos de deslizamiento o daño local.
¿Son intercambiables ISO 6892-1 y ASTM E8/E8M?
No. Ambos abordan ensayos de tracción de materiales metálicos, pero son estándares separados y no deben tratarse como procedimientos intercambiables.
Si un proyecto especifica ASTM E8/E8M, configure y ejecute la prueba según los requisitos ASTM aplicables. Si especifica la ISO 6892-1, utiliza el método ISO.
Para laboratorios que trabajan con ambos sistemas, esta es otra razón para definir los estándares requeridos antes de configurar el software, la extensometría y los procedimientos de prueba.
El estándar define la prueba. El espécimen define el sistema.
Una consulta para una máquina de prueba de tracción ISO 6892-1 suena específica.
Para un ingeniero de equipos, es el inicio de la conversación.
Todavía necesitamos ver la muestra.
A partir de ahí, la ruta de selección se vuelve mucho más clara:
Geometría de la muestra
↓
Fuerza esperada
↓
Rango de Trabajo Rutinario
↓
Load Cell
↓
Grips
↓
Resultados requeridos
↓
Extensómetro
↓
Método de control
↓
Máquina
Esa secuencia evita un error común: seleccionar primero una máquina de prueba universal desde la capacidad máxima e intentar que la prueba real encaje después.
Si planeas un sistema ISO 6892-1, envíanos el dibujo de la muestra, la calidad del material, la resistencia esperada a la tracción, los resultados requeridos, el método de tasa de prueba y el volumen diario de prueba.
Esos detalles son mucho más útiles para configurar el sistema de pruebas que el número estándar por sí solo.
