
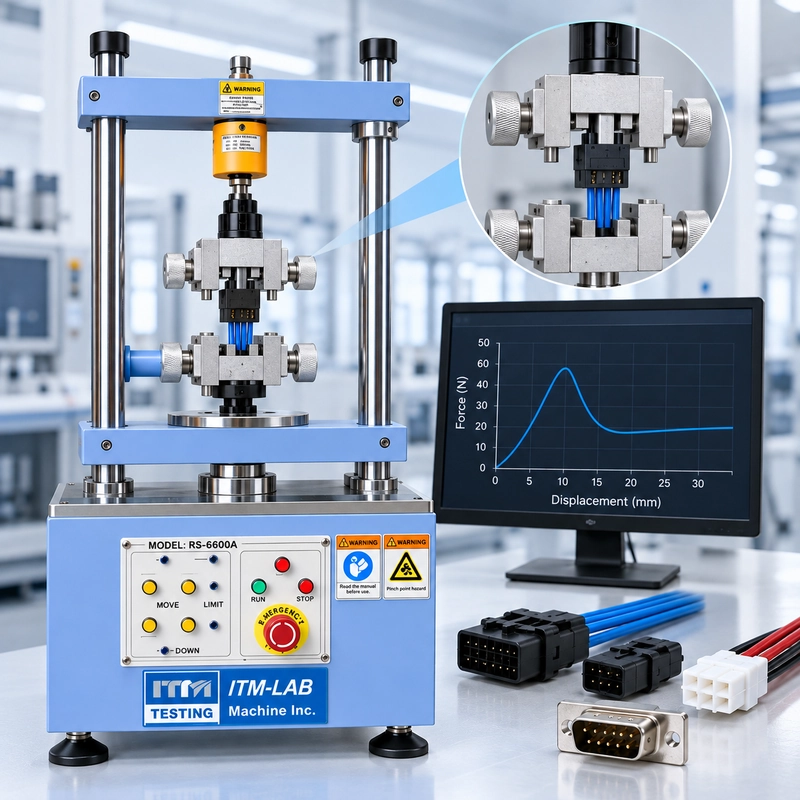
Un conector que tarda 42 N en acoplarse y otro que toma 68 N pueden funcionar eléctricamente. Sin embargo, mecánicamente, no son el mismo producto.
Antes de decidir si cualquiera de los resultados es aceptable, tres preguntas necesitan respuesta: ¿Qué fue exactamente el mateado? ¿A qué velocidad? ¿Y contra qué requisito de producto?
Ese es el papel práctico de EIA-364-13.
EIA-364-13E, Procedimiento de prueba de fuerzas de acoplamiento y separación para conectores y enchufes eléctricos, proporciona un método para determinar las fuerzas necesarias para acoplar y desacoplar conectores eléctricos, enchufes y dispositivos de acoplamiento especificados. Salvo que el documento de referencia especifique lo contrario, se aplica el Método A.
Una distinción importa desde el principio:
EIA-364-13 define el método de prueba. No otorga a todos los conectores la misma fuerza aceptable de acoplamiento o desacoplamiento.
El conector, producto o especificación del cliente puede seguir definiendo la velocidad de prueba, la configuración de la muestra, la condición del pestillo, los límites de fuerza y otros requisitos.
Esa distinción es donde comienza una útil prueba EIA-364-13.

Lo que realmente mide EIA-364-13
En su forma más simple, una prueba de acoplamiento mide la fuerza necesaria para llevar la interfaz de conector especificada a su condición de acoplamiento. La prueba de desacoplamiento mide la fuerza necesaria para separarlo de nuevo.
Eso suena sencillo hasta que el conector llega a la lámpara.
Un ensamblaje real puede tener dos contactos o cuarenta. Puede incluir pines guía, características de polarización, sellos, un pestillo, montaje para PCB o un haz de cables. Algunas especificaciones evalúan el par real de conectores; otros requieren un calibre definido o un dispositivo de acoplamiento.
Todo de esos detalles pueden cambiar lo que detecta la celda de carga.
Para la fuerza de acoplamiento, un valor inesperadamente alto puede llevar al ingeniero a investigar interferencias dimensionales, carga de contacto, alineación, fricción de la carcasa u otra condición mecánica. Una fuerza de desacoplamiento inesperadamente baja puede justificar comprobar la retención de la interfaz, el desgaste por contacto, la variación dimensional o cambios tras ciclos de apareamiento repetidos.
Ninguno de los dos valores debe interpretarse sin considerar la especificación real del conector.
Método A vs Método B: Definir qué se está acoplando
El osciloscopio EIA-364-13 acomoda configuraciones de acoplamiento de conectores, así como conectores o zócalos usados con calibres o dispositivos especificados. Se utiliza el método A salvo que el documento de referencia especifique lo contrario.
Desde el punto de vista de la ingeniería de pruebas, la pregunta útil es sencilla:
¿Cuál es la interfaz de apareamiento especificada para esta prueba?
Con un conjunto de acoplamiento real, el accesorio debe reproducir la relación prevista entre ambos componentes. Cuando se especifica un manómetro controlado o un dispositivo de acoplamiento, la estructura debe mantener esa interfaz definida correctamente y de forma repetible.
No selecciones una configuración solo porque sea más fácil de fijar. Revisa primero el estándar controlado y la especificación del producto de referencia.
| Consideración de la prueba | Ensamblaje de Acoplamiento Actual | Calibre / Dispositivo especificado |
|---|---|---|
| ¿Qué se evalúa? | Par de conectores previstos | Interfaz contra geometría de acoplamiento definida |
| Fixture se mantiene | Ambos componentes de acoplamiento | Conector/socket y dispositivo especificado |
| Preocupación sobre la alineación | Ejes de acoplamiento de ambos componentes | Eje dispositivo-a-interfaz |
| Fuente de la condición de prueba | Especificación de referencia | Especificación de referencia |
La diferencia se vuelve importante cuando se comparan resultados de diferentes laboratorios. Un valor de fuerza solo es significativamente comparable cuando la configuración subyacente de acoplamiento también es comparable.

Define el conector antes de definir la configuración de la máquina
Una de las formas más sencillas de producir datos de fuerza conector inconsistentes es empezar a programar el tester antes de que se haya definido la condición de la muestra.
Para una prueba repetible, registra el par o calibre del conector, la población de contactos, la orientación y el historial de la muestra. Fíjate en si el conjunto está conectado a una PCB, cable o carcasa y si esas piezas influyen en cómo se puede fijar.
Luego mira el sistema de cierre.
¿El pestillo forma parte de la medición?
No necesariamente.
Por ejemplo, una especificación de producto publicada de TE Connectivity que hace referencia a EIA-364-13 especifica las mediciones de acoplamiento y desacoplamiento con los
Otras familias de conectores pueden manejar las características de bloqueo de forma diferente.
Antes de probar, responde a una pregunta aparentemente sencilla:
¿Estás midiendo la interfaz de acoplamiento o la acción mecánica completa incluyendo el pestillo?
Si esa condición cambia entre pruebas, los resultados pueden dejar de describir el mismo evento mecánico.

El diseño de la luminaria importa más de lo que parece
Un probador de fuerza solo conoce la carga transmitida a través de su eje de medición. No puede saber si esa carga viene de los contactos, de la carcasa del conector o de una lámpara defectuosa.
Considera dos mitades conectores que deberían acoplarse en la misma línea central.
Si uno está montado en un ángulo leve, la máquina aún puede empujarlos juntos. Sin embargo, la fuerza medida puede ahora incluir cargas laterales, fricción entre características guía, interferencias de la carcasa y deformación causadas por el propio montaje.
Un pico de fuerza causado por desalineación sigue siendo una lectura real de la celda de carga. Simplemente no es necesariamente el comportamiento del conector que pretendías medir.
Esto resulta especialmente importante con conectores de alta densidad y multipines, donde varios contactos y superficies guía pueden acoplarse en una corta distancia de recorrido.
¿Rígido o autoalineante?
Una luminaria rígida puede funcionar bien cuando la geometría del conector y el eje de acoplamiento están controlados con precisión. Proporciona una referencia estable y repetible.
Pero una mayor rigidez no es automáticamente mejor.
Si dos mitades rígidas de luminaria están ligeramente desalineadas, la máquina puede forzar al conector a compensar un error de configuración que no existiría en el montaje normal.
Una disposición flotante o autoalineante puede ser útil cuando la especificación aplicable lo requiera o cuando se requiere libertad limitada para reproducir el comportamiento de acoplamiento previsto del conector.
No existe una regla universal que establezca que cada luminaria deba flotar o que toda luminaria sea rígida. El enfoque correcto depende del conector y de la condición de prueba especificada.
Una comprobación útil antes de recopilar datos de producción es ejecutar varios ciclos de prueba a baja velocidad y observar la muestra. Si el conector se desplaza, se dobla, se retuerce o se alinea visiblemente durante el acoplamiento, investiga la configuración antes de tratar la curva de fuerza resultante como datos base.

Velocidad de prueba: Seguir la especificación de referencia
Hay un error recurrente en las pruebas de conectores: alguien encuentra una velocidad de prueba en un informe antiguo u otra hoja técnica de conector y la trata como la velocidad EIA-364-13 para cada producto.
Las especificaciones publicadas del conector muestran por qué ese enfoque es poco fiable.
One Molex que hace referencia a EIA-364-13 utiliza 25 ± 3 mm/min y define la fuerza de acoplamiento en un máximo de 39,2 N y la fuerza de desacoplamiento en un mínimo de 2,45 N. Otra especificación Molex utiliza 25 ± 6 mm/min y expresa sus requisitos de fuerza por circuito.
El ejemplo de TE mencionado anteriormente utiliza una tasa máxima de 12,7 mm/min con los pestillos desacoplados. Una especificación diferente de conector TE utiliza 100 mm/min para sus mediciones de acoplamiento y desacoplamiento.
Si pones esos ejemplos uno al lado del otro, queda claro el punto:
| Ejemplo publicado | Velocidad de prueba | Requisito de apareamiento | Requisito de desacoplamiento |
|---|---|---|---|
| Conector A | 25 ± 3 mm/min | 39.2 N max | 2.45 N min |
| Conector B | 25 ± 6 mm/min | Producto específico / por circuito | Producto específico / por circuito |
| Conector C | ≤12,7 mm/min | 9.8 N/contact max | 0.9 N/contacto min |
| Conector D | 100 mm/min | Producto específico | Producto específico |
Estos son ejemplos de requisitos específicos del producto, no de valores para copiar en un nuevo plan de prueba.
La regla práctica es:
No seleccione límites de velocidad o fuerza de prueba solo con el número EIA-364-13. Revisa la especificación que invoca el método.

Un flujo de trabajo práctico de pruebas EIA-364-13
Una vez que el requisito está claro, la secuencia de laboratorio es relativamente sencilla.
Empieza identificando la edición controlada EIA-364-13 y el producto o especificación del cliente que la invoca. Registrar la configuración requerida de acoplamiento, velocidad, condición del especimen, estado del pestillo y criterios de aceptación.
A continuación, prepare el conector en el estado requerido. Un conector de producción completamente poblado y una muestra de ingeniería parcialmente poblada pueden generar fuerzas muy diferentes. Lo mismo ocurre con un ejemplar nuevo frente a uno que ya ha pasado por ciclos de apareamiento repetidos.
Monta la muestra y establece el eje de acoplamiento. Antes de recopilar datos, verifica que el conector puede completar el recorrido requerido sin que la lámpara toque con la carcasa, el cable, la placa PCB o la estructura de la máquina.
Ejecuta el golpe de acoplamiento a la velocidad especificada y registra la respuesta de la fuerza durante el recorrido requerido.
Desde la condición completamente apareada, realizar el golpe de desacoplamiento bajo las condiciones requeridas.
Finalmente, compare los valores medidos con el requisito aplicable.
Para el trabajo de desarrollo, conservar los datos completos de desplazamiento de fuerza es útil incluso cuando el criterio formal de aceptación solo requiere una fuerza máxima o mínima.

La fuerza de acoplamiento no es fuerza de retención terminal
Estos términos a veces se mezclan porque todos implican empujar o tirar de componentes del conector. No responden a la misma pregunta de ingeniería.
La fuerza de desacoplamiento describe la resistencia a medida que esas interfaces se separan.
La fuerza de retención terminal se refiere a la capacidad de un terminal o contacto individual para permanecer en su alojamiento.
La fuerza de crimpado de tracción plantea otra pregunta: qué tan fuerte es el conductor retenido mecánicamente por el terminal crimpado.
Una especificación de conector puede contener varios de estos requisitos lado a lado. La documentación publicada de conectores, por ejemplo, puede hacer referencia a EIA-364-13 para pruebas de acoplamiento/desacoplamiento mientras asignan la retención terminal a un procedimiento de prueba separado.
Hardware similar de medición de fuerza puede ser adaptable a más de una de estas pruebas, pero el accesorio, la muestra y la interpretación son diferentes.
Esa distinción es especialmente útil al preparar una RFQ. "Fuerza de tracción del conector" por sí sola no es suficiente información para definir la prueba.
El número de pico es solo parte de la historia
Supongamos que dos conectores alcanzan ambos una fuerza máxima de acoplamiento de 48 N.
Si ese es el único resultado almacenado, parecen idénticos.
Ahora observa las curvas fuerza-desplazamiento completas.
El primer conector asciende suavemente a medida que los contactos se acoplan y alcanza su pico cerca de la posición esperada.
El segundo muestra un pico pronunciado de 48 N a mitad de recorrido, retrocede y luego continúa acoplándose.
Son comportamientos mecánicos muy diferentes.
Una traza de desplazamiento de fuerza ayuda a mostrar
Una curva relativamente suave puede mostrar un acoplamiento gradual seguido del pico principal de acoplamiento y la finalización del recorrido. Un pico brusco temprano puede justificar comprobar la alineación, las características guía, la interferencia de la vivienda o un evento de contacto inesperadamente temprano. Una subida pronunciada cerca del final del recorrido puede justificar comprobar si hay fondo, acoplamiento del pestillo, interferencias dimensionales o contacto con el accesorio.
Estas son pistas diagnósticas, no diagnósticos automáticos. La misma forma de curva puede tener más de una causa.
Por eso la curva es más útil cuando se combina con la inspección de muestras y el conocimiento de la geometría del conector.

Ejemplo trabajado: Configuración de una prueba de acoplamiento de conector
Consideremos un conector hipotético de 24 posiciones.
Los siguientes valores se utilizan únicamente para demostrar
Empieza con fuerza de capacidad.
Un pico esperado de 70 N es aproximadamente
Una configuración de 5 kgf no puede cubrir ese pico esperado y, por tanto, puede eliminarse.
Un rango de 10 kgf cubre nominalmente 70 N, pero deja un margen limitado. Si la variación de la muestra o una muestra anormal puede superar el valor esperado, debe considerarse.
Una configuración de 20 kgf proporciona una capacidad sustancialmente mayor. Si es la mejor opción depende de la especificación real del sensor, la resolución requerida de medición, la tolerancia de sobrecarga y la variación esperada.
La cuestión no es que 20 kgf sea siempre la opción correcta para un conector de 70 N.
Es que el rango de fuerzas debe seleccionarse desde el sobre de prueba real en lugar de recorrer por defecto a la mayor capacidad disponible de la máquina.
Luego viene el viaje. Un movimiento requerido de 32 mm se encuentra cómodamente dentro de un sistema que proporciona 150 mm de carrera de prueba.
La tasa solicitada de 25 mm/min también está dentro de un probador diseñado para movimientos controlados a baja velocidad.
En esta etapa, el accesorio puede ser la parte más específica de la configuración. Un conector de 24 posiciones puede generar una carga lateral considerable si sus mitades acopladas se mantienen fuera del eje. Los planos de conectores—o preferiblemente una muestra física para geometrías inusuales—ayudan a definir la luminaria antes de su fabricación.
La especificación resultante del equipo ahora puede escribirse mucho más claramente:
Esa es una mejor especificación de compra que simplemente solicitar un "probador de conector de 100 kgf."

Donde el conector fuerza los datos fallan
Cuando los resultados repetidos son inconsistentes, la celda de carga no siempre es la primera culpable.
El conector está fuera del eje. Incluso un pequeño error angular puede añadir fricción o interferencias en la carcasa.
La posición del fijador cambia entre especímenes. Un conector que se coloca contra una superficie de referencia diferente cada vez no se está probando bajo las mismas condiciones mecánicas.
La velocidad de prueba provino de la especificación incorrecta. Se copió una tasa utilizada para una familia de conectores anterior en el nuevo programa sin comprobar el requisito aplicable.
El historial del conector es desconocido. Un ejemplar nuevo se compara con otro que ya ha sido apareado repetidamente.
El rango de fuerzas seleccionado es innecesariamente grande. La capacidad máxima de la máquina y el rango de medición más adecuado no son la misma cuestión.
Estos son problemas de configuración normales, pero pueden dificultar la comparación de datos de fuerza que de otro modo son buenos.
Un hábito útil de laboratorio es guardar la información de configuración junto con el resultado numérico. Un valor de fuerza sin su configuración es mucho menos útil seis meses después.
Selección de equipos para pruebas EIA-364-13
El probador de fuerza del conector derecho no es simplemente el que tiene mayor capacidad de carga.
Comienza con las cargas esperadas de acoplamiento y desacoplamiento y selecciona un rango de fuerza que las cubra con el margen adecuado para la cabeza. Considera la resolución de medición necesaria para la aplicación en lugar de seleccionar la capacidad máxima por defecto.
A continuación, confirma velocidad y recorrido.
La máquina necesita suficiente movimiento útil para completar la prueba, no solo la longitud nominal de acoplamiento del conector. La geometría de la luminaria y la posición de aproximación pueden consumir un recorrido adicional.
El espacio de trabajo también importa. Un conector pequeño montado en una PCB o conectado a un conjunto de cables puede requerir considerablemente más espacio de espacio para la luminaria de lo que sugieren sus dimensiones de carcasa.
Finalmente, decide qué datos debe producir la prueba.
Para una comprobación de aceptación sencilla, el valor de pico de apareamiento o desacoplamiento aplicable puede ser suficiente. Para la comparación de ingeniería, evaluación de proveedores o análisis de fallos, los datos sincronizados de fuerza y desplazamiento proporcionan mucho más contexto.
RS-6600A para pruebas de fuerza de acoplamiento y separación de conectores
El ITM-LAB RS-6600A Probador de Fuerza de Inserción y Extracción de Conectores está diseñado para mediciones controladas de acoplamiento, desacoplamiento y fuerzas relacionadas en conectores.
Las capacidades de fuerza disponibles de 5, 10, 20, 50 y 100 kgf permiten seleccionar el rango de medición alrededor de la aplicación en lugar de usar una sola capacidad para cada conector.
El sistema proporciona una carrera de prueba 0–150 mm y configuraciones con velocidades de prueba de 0,01–300 mm/min o 0,01–600 mm/min. Un servomotor Panasonic controla el movimiento de prueba mientras el sistema registra la fuerza junto con el desplazamiento.
La lámpara final debe seleccionarse o diseñarse en función de la geometría real del conector, la dirección de acoplamiento y la condición de prueba requerida.
Para una aplicación nueva, los planos y fotos del conector suelen ser más útiles que el nombre del conector por sí solo.

Qué enviar al solicitar un sistema de prueba de fuerza de conector
Para un par de conectores estándar, la selección de la luminaria puede ser sencilla. Para una carcasa inusual, un conjunto montado en PCB o un conector multipin, un poco de información de aplicación ahorra mucho ir y venir.
La información útil incluye:
Fabricante del conector / número de pieza · Planos de enchufe y enchufe · Dimensiones totales · Número de contactos · Fuerza esperada de acoplamiento y desacoplamiento · Velocidad requerida · Recorrido requerido · Estado del pestillo · EIA-364-13 / especificación del producto aplicable · Salida requerida · Fotos o muestras del conector
Para un objeto personalizado, un dibujo dimensional es especialmente útil. Una muestra física puede ser preferible para geometrías complejas.
El objetivo es definir el camino real de carga antes de fabricar el accesorio.
Preguntas frecuentes
¿Especifica EIA-364-13 el límite de fuerza de acoplamiento?
No como un valor universal para todos los conectores. EIA-364-13 proporciona el método de prueba de fuerza de acoplamiento y desacoplamiento; El conector, producto o especificación del cliente aplicable determina los límites de aceptación relevantes. Las especificaciones publicadas de conectores que hacen referencia a EIA-364-13 usan límites diferentes para distintas interfaces.
¿Qué velocidad debería usar para una prueba EIA-364-13?
Utiliza la velocidad requerida por la especificación de prueba y referencia correspondiente en lugar de copiar una velocidad de otro conector. Las especificaciones publicadas del producto que hacen referencia a EIA-364-13 demuestran que diferentes familias de conectores pueden utilizar velocidades de prueba sustancialmente distintas.
¿Debe engancharse el pestillo del conector durante la prueba?
Solo si esa es la configuración de prueba requerida. Algunas especificaciones publicadas requieren explícitamente mediciones de acoplamiento y desacoplamiento con el pestillo desacoplado. Siempre revisa el conector correspondiente o la especificación del cliente.
¿La fuerza de apareamiento es la misma que la fuerza de retención terminal?
No. La fuerza de acoplamiento y de desacoplamiento describe la interacción entre las interfaces de conectores de acoplamiento. La retención terminal evalúa qué tan bien se mantiene un contacto individual en su carcasa del conector. Estas son pruebas mecánicas separadas y pueden utilizar procedimientos y accesorios distintos.
¿Qué rango de celda de carga debería usar para la prueba de fuerza del conector?
Empieza con la fuerza máxima de prueba esperada, luego considera la variación de la muestra, el margen requerido, la resolución de la medición y la especificación real del sensor. Seleccionar la mayor capacidad disponible por defecto no es necesariamente la mejor estrategia de medición.
Un número estándar no es un plan de prueba completo
EIA-364-13 proporciona a los ingenieros de conectores un método común para medir fuerzas de acoplamiento y desacoplamiento. No elimina la necesidad de entender el conector que se está probando.
Antes de que la primera muestra entre en el accesorio, debes saber qué se está acoplando, si el pestillo está incluido, qué velocidad se aplica, qué requisito de fuerza aplica, cómo se alinearán los ejes de acoplamiento y si necesitas solo un valor máximo o la respuesta completa de desplazamiento de fuerza.
Una vez resueltas esas preguntas, seleccionar el equipo se vuelve mucho más fácil.
Para el ITM-LAB RS-6600A, el sistema de prueba puede configurarse en torno al rango requerido de fuerza, velocidad de prueba, recorrido, dispositivo y salida de datos, en lugar de solo en torno a la capacidad de la máquina.
Define primero el requisito del conector. Configura el test de fuerza en segundo lugar.
