
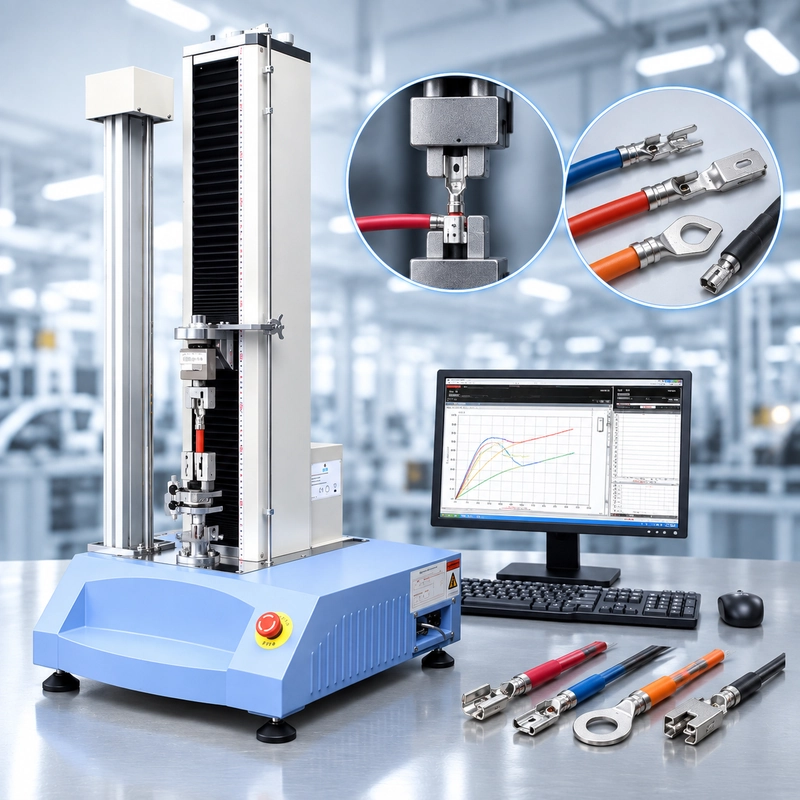
Un proveedor de arneses automotrices necesita una estación de fuerza de tracción para cables de señalización de 0,35 mm², circuitos de alimentación de 2,5 mm² y una docena de familias de terminales. El control de calidad espera unas 400 pruebas al día.
Al principio, esto suena a una simple solicitud de máquina de tracción.
La fuerza máxima es fácil de comprobar. Las preguntas más difíciles son qué ocurre alrededor de la máquina: cuántas geometrías terminales deben cargar los operadores, dónde caen realmente sus fuerzas normales de tirón, si las muestras están posicionadas de forma consistente entre operadores y qué rapidez puede la estación moverse de una familia terminal a otra sin añadir variación de prueba.
Por eso una prueba de extracción de arnés de cables automotriz no debería planificarse en torno a un solo número como "500 N requeridos."
Debe planificarse en torno al programa harness y su flujo de trabajo de control de calidad.
La fuerza de tracción del arnés automotriz no es una prueba
Un arnés de cables terminado contiene varias interfaces mecánicas que pueden ser extraídas.
El conductor está crimpado a un terminal. El terminal se mantiene en una carcasa conectora. Un cable o cable puede pasar por una característica de alivio de tensión. Dos mitades conectores también pueden tener requisitos definidos de acoplamiento o desacoplamiento.
Todo de estos pueden describirse informalmente como una "prueba de tirada", pero mecánicamente son diferentes.
| Interfaz de prueba | ¿Qué se está evaluando? | Consideración principal de la configuración |
|---|---|---|
| Cable → terminal de crimpado | Integridad mecánica de la conexión crimpada | Terminal de sujeción y conductor de agarre |
| Terminal → alojamiento | Retención de contactos | Alojamiento de soporte y acceso al contacto |
| Alivio de → de deformación de cables/ | cableResistencia al retiro del ensamblaje | Soporte correctamente conector o ensamblaje |
| Conector → conector | Comportamiento de separación / separación | Sujeta ambas mitades del conector en el eje previsto |
Para la producción de arneses automotrices, la prueba de tracción entre conductor y terminal es una aplicación común de control de calidad. Este artículo se centra en ese entorno de producción en lugar de tratar cada prueba de tracción de conectores como el mismo procedimiento.
Si el requisito se refiere a la mecánica de una conexión conductor-terminal individual, nuestra Guía de pruebas de extracción de crimpado analiza más detenidamente los accesorios de crimpado, el rango de trabajo y el comportamiento de fallos.

Start con el requisito del programa, no con una tabla de fuerzas genérica
Uno de los errores más sencillos en el control de calidad de los arneses es empezar buscando un valor universal de fuerza.
Un ingeniero de calidad entra:
0,5 mm² requisito de fuerza de tirón de alambre
y encuentra rápidamente tablas que contienen valores mínimos.
El número puede parecer útil. Eso no significa que pertenezca al plan de control del arnés que se fabrica.
Un programa automotriz puede estar regulado por un requisito del cliente o del fabricante, especificación del sistema terminal, dibujo del arnés, plan de control interno o un método de prueba de componente aplicable. Un requisito utilizado para una familia de terminales no debería transferirse automáticamente a otra porque la sección transversal del conductor sea similar.
IEC 60352-2, por ejemplo, aborda conexiones crimpadas sin soldadura dentro de su ámbito definido. Los programas automovilísticos también pueden utilizar requisitos específicos del cliente, OEM o del sector. Por tanto, el documento rector debe confirmarse para la conexión real que se está probando.
Existe una distinción práctica que merece la pena dejar clara:
El método de prueba define cómo se prueba la muestra. El requisito del producto define lo que esa conexión debe lograr.
Puede que no provengan del mismo documento.
Antes de configurar una estación de fuerza de tracción, establece la cadena:
Programa de vehículos / clientes → Requisito de arnés o conector → Combinación de cable + terminal → método de prueba aplicable → límite de control de calidad
Eso es más seguro que empezar con una tabla genérica de tamaño de cable frente a fuerza y trabajar hacia atrás.

un resultado aprobado aún puede ocultar la deriva del proceso
Una prueba de pull a menudo se trata como una decisión sencilla:
PASS / FAIL
Esa decisión es necesaria, pero una secuencia de resultados de producción puede contar una segunda historia.
Consideremos una familia de terminales que normalmente produce resultados como:
96 / 98 / 94 / 101 / 97 / 95 N
Más adelante, el mismo proceso comienza a devolver:
91 / 88 / 84 / 81 / 78 / 76 N
Supongamos, puramente por ilustración, que el mínimo especificado es 70 N.
Cada muestra sigue pasando.
Sin embargo, la tendencia es difícil de ignorar.
Un ingeniero de calidad ahora tiene una razón para investigar el proceso antes de esperar a que la primera muestra supere el límite de rechazo.
La prueba de tirón no puede identificar la causa raíz por sí sola. No sabe si el cambio se debió a la altura de crimpado, longitud de la tira, posición del conductor, hilos dañados, alimentación terminal, estado del equipo o variación del material.
Lo que puede mostrar es que la salida mecánica del proceso se ha movido.
Un único resultado responde:
¿Cumplió este ejemplar el requisito?
Una secuencia de resultados puede plantear otra pregunta:
¿Este proceso sigue funcionando como normalmente?
Para una línea de arneses automotrices que produce un gran número de conexiones crimpadas, esa segunda pregunta puede ser tan valiosa como la decisión individual de aprobado/suspenso.

La fuerza de tracción tiene más sentido cuando se lee con el proceso de crimpado
No se debe esperar que la fuerza de tracción explique todo sobre la calidad del crimpado.
Es una comprobación mecánica destructiva. Le explica al ingeniero cómo se comportó la conexión terminada al cargarse, pero no explica directamente por qué la conexión se comportó así.
Supongamos que la fuerza de tracción media disminuye en varios lotes de producción. La siguiente investigación puede incluir la altura de crimpar, la longitud de la tira, la posición del conductor, el estado de la hebra, la posición de los terminales y el estado de las herramientas.
Por el contrario, la comprobación de proceso unidimensional puede permanecer dentro de sus límites de control mientras comienza a moverse una tendencia mecánica.
Ninguna observación reemplaza automáticamente a la otra.
Por eso los datos de fuerza de tracción en producción resultan más útiles cuando pueden interpretarse junto con la información relevante del proceso de crimpado. Un plan de control estable puede combinar pruebas mecánicas con comprobaciones dimensionales, visuales y de proceso apropiadas al programa de arneses.
La prueba de pull es una ventana del proceso, no de todo el proceso en sí.
Eso también es una razón para conservar registros de pruebas significativos en lugar de reducir cada medición a un indicador PASS verde.
Una estación QC, muchas familias de terminales
Un laboratorio de desarrollo que prueba un terminal puede optimizar todo lo que rodea ese terminal.
Una planta de arnés tiene un problema diferente.
La misma estación de control de calidad puede recibir pequeños contactos abiertos por la mañana, terminales anulares más tarde en el turno y conexiones eléctricas más grandes de otro programa de arneses.
El bastidor de tracción no necesariamente necesita cambiar.
La sujeción terminal suele hacerlo.
Un terminal anular puede localizarse usando un pin apropiado. Un contacto pequeño puede requerir una sujeción ranurada. Un terminal de hoja necesita un soporte que se adapte a su geometría. Las conexiones más grandes pueden requerir una sujeción diferente y un rango de fuerza útil distinto.
Doce familias de terminales no significan automáticamente doce conjuntos de luminarias completamente independientes.
Durante la planificación del accesorio, se pueden revisar geometrías terminales similares para determinar si pueden compartir cuerpo de accesorio, concepto de sujeción o inserto intercambiable. El objetivo no es forzar a todos los productos a convertirlos en un dispositivo "universal". Es para evitar cambios innecesarios al localizar cada terminal de forma repetida.
Esto cambia la pregunta sobre el equipo de:
¿Qué máquina puede extraer este terminal?
to:
¿Cuántas familias de terminales debe soportar esta estación y qué tan rápido pueden los operadores moverse entre ellas sin cambiar la condición de prueba?
Para un banco de desarrollo, unos segundos extra de ajuste de la estructura pueden no importar.
A varios cientos de ejemplares al día, lo hacen.

Por qué la configuración del operador cambia el resultado
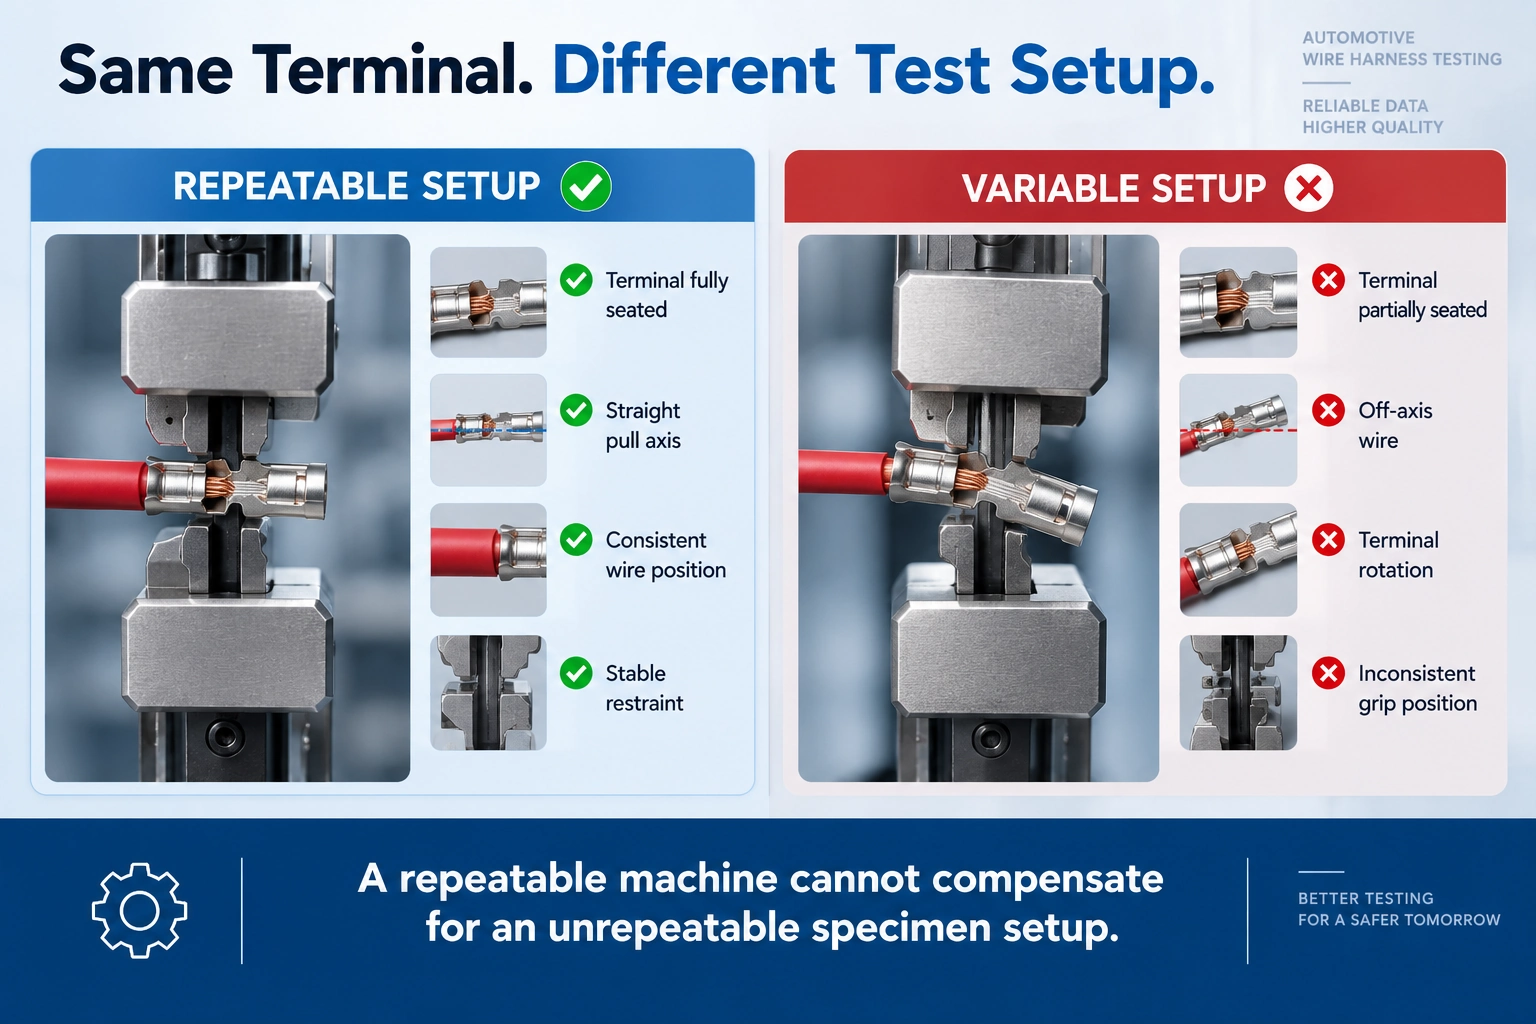
Operador A coloca el terminal completamente contra el tope de la luminaria.
El operador B deja la siguiente muestra ligeramente hacia adelante.
Un cable pasa verticalmente hacia el agarre. Otro entra en un ángulo pequeño. Un operador deja una longitud libre consistente; otro se acerca más al terminal siempre que el cable disponible esté corto.
Ninguna de estas diferencias es espectacular en la planta.
Juntos, pueden ampliar la dispersión en los datos de prueba.
La repetibilidad es, por tanto, en parte una propiedad del sistema de medición de fuerzas y en parte una propiedad de
El terminal debe estar restringido sin introducir una condición de flexión no deseada. El conductor debe seguir el eje de tracción previsto. La empuñadura de alambre necesita suficiente fuerza de sujeción para evitar el deslizamiento sin provocar una falla prematura en la mordaza.
Para pruebas de producción repetitivas, el accesorio también debe ayudar al operador a encontrar la posición deseada en lugar de depender únicamente de la experiencia.
Eso puede significar una posición de asiento positiva, una ranura o inserto adecuado, un acceso más fácil alrededor del terminal o una forma repetible de establecer la longitud del cable libre.
Cuando aparece un valor inesperadamente bajo, la muestra merece ser revisada antes de que alguien empiece a ajustar el proceso de crimpado.
¿El conductor tiró del terminal? ¿Se rompió el cable? ¿Se movió dentro del agarre? ¿Giró el terminal? ¿La tracción se veía visiblemente fuera de eje?
Un valor producido por el deslizamiento de la empuñadura es un problema de configuración de prueba, no evidencia de un crimpado de producción débil.
Una estación de prueba puede tener más de un rango de fuerza útil
La capacidad de la máquina responde a una pregunta:
¿Puede el marco aplicar suficiente fuerza?
No responde completamente a otro:
¿Es esta la configuración de medición adecuada para todo lo que probamos?
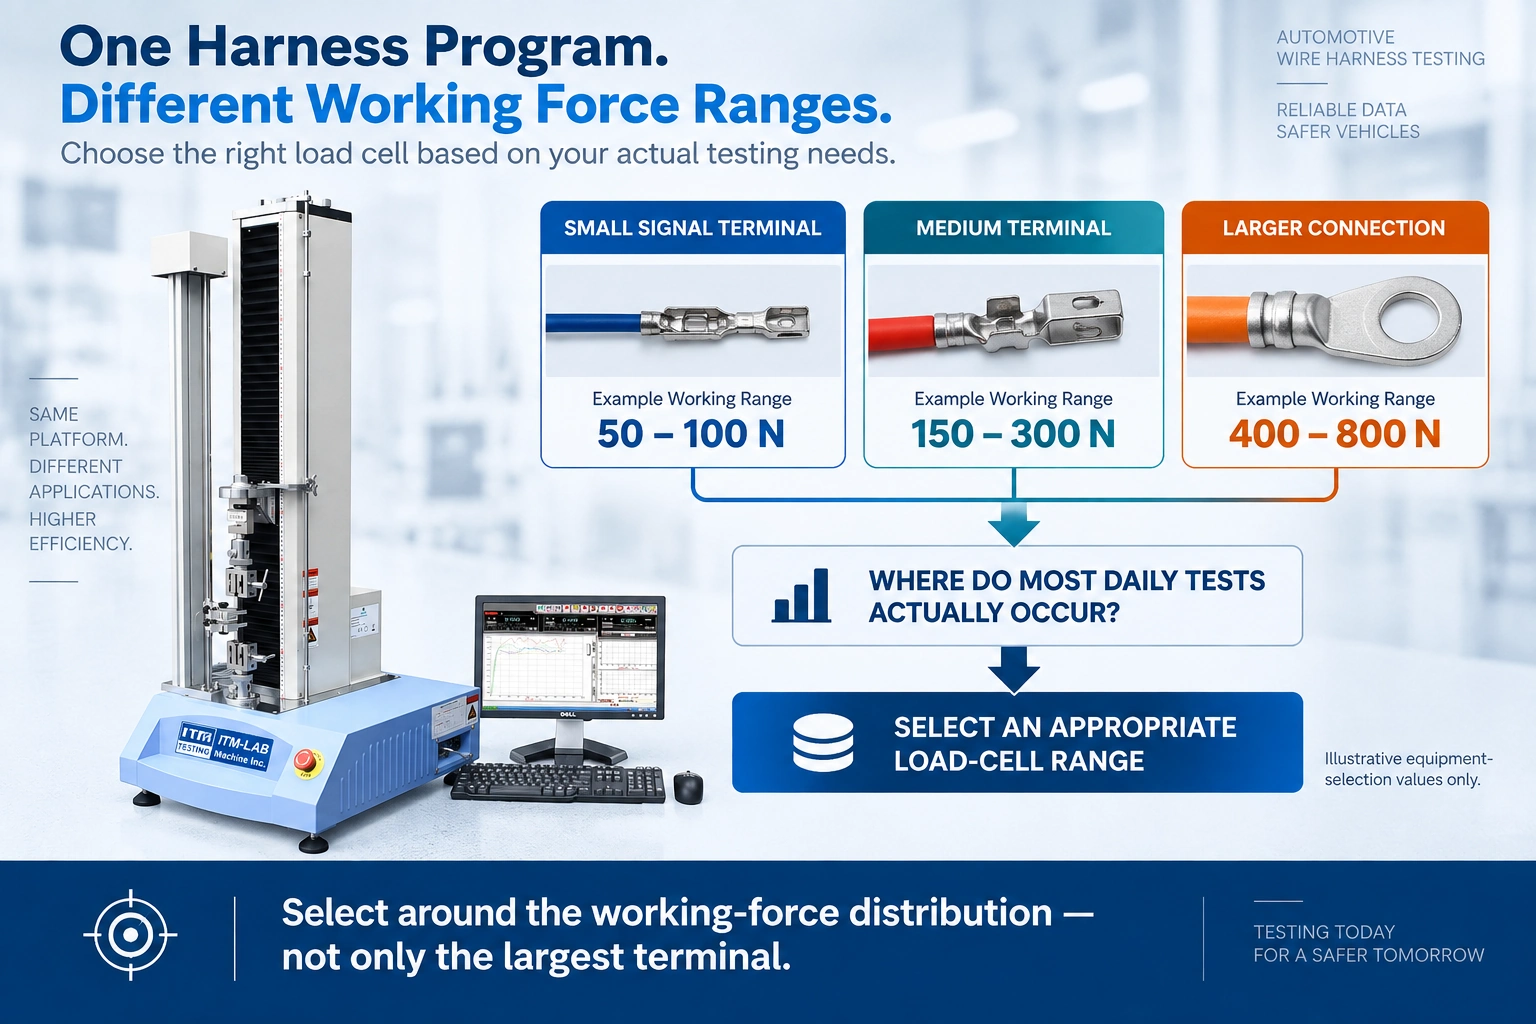
Considere un laboratorio de arnés que cubre varias familias de conexión. Solo para fines de planificación de equipos, imagina los siguientes rangos de trabajo:
Estos son valores ilustrativos de selección de equipo, no requisitos de aceptación automotriz.
Supongamos que la mayoría de las muestras diarias caen por debajo de 150 N mientras que un grupo mucho más pequeño opera varias veces por encima.
Seleccionar el sistema de medición únicamente alrededor de la muestra más grande puede pasar por alto dónde se pasa realmente la mayor parte del día laboral de la máquina.
Una mejor discusión incluye la menor fuerza de interés, el rango normal de trabajo para cada familia terminal, la mayor fuerza real esperada y el número de pruebas realizadas en cada rango.
Dependiendo de esa dispersión, el laboratorio puede evaluar si una configuración de celda de carga es adecuada o si se deben considerar diferentes rangos de medición.
La información útil aquí es el fuerza laboral real esperada, no solo el valor mínimo de aprobación impreso en un dibujo.
Con 500 pruebas al día, el manejo de muestras pasa a formar parte de la especificación
Una estación de prueba usada veinte veces al día puede tolerar algunos pasos incómodos.
A quinientas pruebas al día, esos mismos pasos se convierten en tiempo de producción.
Un ciclo completo incluye más que el movimiento transversal:
Identificar la muestra → Cargar el terminal → Agarrar y alinear el cable → Ejecutar la prueba → Retirar la muestra → Clasificar el resultado → Registrar datos
Imagina que la carga y el posicionamiento requieren 30 segundos por muestra.
En 500 pruebas, eso por sí solo representa más de cuatro horas de manejo.
Reduce el proceso solo 10 segundos por muestra y aproximadamente
Por eso simplemente aumentar la velocidad de prueba no siempre es la forma más eficaz de incrementar el rendimiento.
En control de calidad de arnés de alto volumen, las mejoras prácticas pueden derivar de un acceso más fácil al terminal, un cambio de dispositivo más rápido, una posición repetible, un manejo cómodo del agarre y menos manejo manual de los resultados.
La mejor configuración de producción no es necesariamente la que se mueve más rápido.
Es el que elimina el trabajo innecesario de todo el ciclo de prueba sin comprometer la condición de prueba.

Configuración del RS-8010A para control de calidad de arnés automotrice
Para muchas aplicaciones de tracción de cables automotrices, las fuerzas implicadas son relativamente bajas en comparación con las pruebas estructurales de tracción.
The ITM-LAB RS-8010A Máquina Universal de Prueba de Control Servo, disponible en capacidades desde 50 N hasta 5 kN, es por tanto una plataforma para evaluar muchas fuerzas de tracción de terminales y arneses aplicaciones.
Sin embargo, especificar solo el modelo de máquina no define el sistema de prueba.
Para una aplicación conductor-terminal, la configuración puede combinar una celda de carga adecuada con un agarre de alambre y una sujeción adaptada a la geometría del terminal. El espacio disponible para la prueba y los desplazamientos también deben adaptarse al espécimen.
Cuando varias familias terminales comparten la misma estación, el acceso y cambio a la instalación deben considerarse al mismo tiempo que el rango de fuerza.
Los datos requeridos también pueden variar.
Una estación de producción puede necesitar principalmente información de fuerza máxima y de aprobado/fallo. El desarrollo, la validación de procesos o la resolución de problemas pueden beneficiarse de mantener la curva fuerza-desplazamiento y el comportamiento observado de fallos.
Por ejemplo:
Terminal A — 96 N — PASS — extractor del conductor
contiene más información diagnóstica que:
Terminal A — PASS
Eso no significa que cada línea de arnés necesite un sistema de datos complejo. Significa que la salida requerida debe definirse antes de configurar la estación.
Para una estación de control de calidad con arnés de baja fuerza, el RS-8010A puede evaluarse junto con el adecuado celda de carga, agarre de alambre, sujeción de terminal y método de prueba. Para programas multiterminal, el cambio de dispositivos y el flujo de trabajo del operador deben considerarse como parte de la misma configuración en lugar de después de que la máquina ya haya sido seleccionada.
Una RFQ de Arnés Real para Automoción
Considera esta petición:
Hay suficiente información para entender la aplicación.
Aún no hay suficiente para configurar correctamente la estación.
El siguiente documento útil a menudo no es otra especificación de máquina.
Es la lista terminal.
Ahora la discusión sobre el equipo se vuelve mucho más concreta.
Si la mayoría de las familias terminales comparten un comportamiento similar de baja fuerza mientras que solo unas pocas requieren fuerzas sustancialmente mayores, la estrategia de celda de carga puede evaluarse en torno a esa distribución.
Si varios terminales comparten geometría similar, se puede revisar la estrategia de sujeción para componentes comunes o insertos intercambiables.
Y si se espera que la estación procese 500 muestras al día, la carga, el cambio de dispositivos y la gestión de datos se convierten en partes medibles del proyecto.
Es decir, la información necesaria para pasar de un test genérico de pull a una estación de pruebas de producción útil.
Qué enviar antes de solicitar un sistema de fuerza de tracción del arnés
Para un nuevo proyecto de arnés automotriz, proporciona la información que define la aplicación de producción y no solo la capacidad máxima de la máquina.
Las entradas más útiles son:
- tamaños de cable y tipos de conductores;
- números de pieza terminal;
- dibujos terminales o muestras terminadas;
- requisitos aplicables al cliente/OEM/producto;
- método de prueba aplicable;
- fuerza mínima especificada;
- rango real esperado de fuerza laboral;
- velocidad de prueba requerida;
- número de familias terminales;
- pruebas aproximadas por día;
- requería salida de prueba y trazabilidad.
Si varios terminales comparten la estación, una hoja de cálculo que indique número de pieza del terminal, tamaño del cable, mínimo especificado, fuerza laboral esperada y cantidad diaria es especialmente útil.
Los terminales físicos o muestras de crimpado terminadas son valiosos para evaluar la sujeción. La geometría de los accesorios no puede determinarse de forma fiable solo con un valor de fuerza.
Hoja de ruta de selección del sistema de prueba de fuerza de tirón de arnés de cables automotrices

Preguntas frecuentes sobre pruebas de fuerza de tracción de arnés de cables automotrices
¿Qué pruebas de fuerza de tracción se utilizan para los arneses de cables automotrices?
"Fuerza de tracción" puede referirse a varias interfaces mecánicas, incluyendo la resistencia de crimpado conductor-terminal, la retención del terminal en la carcasa de un conector y las pruebas de alivio de deformación o de extracción del conjunto. La fuerza de acoplamiento o separación del conector es otra medida mecánicamente diferente.
Por tanto, la interfaz debe identificarse antes de seleccionar el dispositivo o procedimiento de prueba.
¿Es una prueba de tirón de arnés de cables lo mismo que una prueba de encrimamiento?
No necesariamente.
Una prueba de crimp pull carga específicamente la conexión conductor-terminal. La prueba de tirón de cables es una descripción más amplia y puede incluir otras interfaces mecánicas dentro del conjunto.
Para el control de calidad de crimpado de producción, la conexión conductor-terminal suele ser la interfaz de interés.
¿Cuánta fuerza de tracción debe soportar un terminal de automovilización?
No existe un único valor de fuerza que se aplique a cada terminal automotriz de un tamaño de cable determinado.
El requisito de aceptación debe provenir de la especificación que rige el programa real de conductor, terminal y arneses. No se debe sustituir ese requisito por una tabla de fuerzas genérica online sin confirmar su aplicabilidad.
¿Se puede usar fuerza de tracción para monitorizar la calidad del crimpado?
Sí, los datos de fuerza de tracción pueden proporcionar información útil de control de calidad mecánica y pueden revelar cambios en el comportamiento del proceso con el tiempo.
No identifica por sí sola la causa raíz de un cambio. Puede ser necesario investigar tendencias inesperadas junto con la altura de crimpar, la posición del conductor, el estado de la hebra, la posición de los terminales, el estado de las herramientas y otra información relevante del proceso.
¿Por qué a veces diferentes operadores obtienen resultados distintos de fuerza de tracción?
Las diferencias en la posición del terminal, la posición del agarre de alambre, la longitud libre de la muestra, la rotación del terminal y la alineación del eje de tracción pueden introducir variaciones.
Un accesorio de producción debe hacer que la posición prevista de la muestra sea lo más repetible posible, de modo que el resultado dependa menos de la técnica individual del operador.
¿Cómo debería elegir una celda de carga para pruebas de tirada de arnés automotrice?
Comienza con el rango real esperado de fuerza laboral en lugar de solo el valor mínimo de aceptación o la capacidad máxima de bastidores.
Para una estación que cubre varias familias terminales, mapea el rango de fuerza esperado y la cantidad diaria para cada familia. Esto ayuda a determinar dónde se realizan la mayoría de las mediciones y si un rango de célula de carga es apropiado para todo el programa.
¿Qué información se necesita para seleccionar una máquina de prueba de tirada de cables para automoción?
Proporciona los tamaños de los cables, tipos de conductores, números de pieza o planos de terminal, requisitos de prueba aplicables, fuerzas mínimas especificadas, rangos de fuerzas reales esperados, velocidad de prueba, número de familias de terminales y volumen diario de muestras.
Las muestras de crimpado terminadas son especialmente útiles cuando se necesita evaluar la fijilla terminal.
Construyendo una estación de control de calidad de arnés mejor
La parte más sencilla de un proyecto de prueba de tirada de arnés de cables automotrices suele ser confirmar que el bastidor de tracción tiene suficiente capacidad.
Los detalles de producción determinan si la estación seguirá funcionando bien tras cientos de especímenes, múltiples cambios de terminal y varios operadores.
Un sistema útil necesita acomodar las familias terminales que realmente se están fabricando, medir dónde ocurren sus fuerzas de tracción reales, mantener muestras de forma consistente y avanzar a través del volumen de muestra requerido sin convertir la carga de muestras en el cuello de botella.
Los datos resultantes también deberían ser útiles. Un solo resultado PASS verifica un espécimen. Una tendencia cambiante en la fuerza de tracción puede dar al equipo de calidad una razón anticipada para inspeccionar el proceso de producción.
Para muchas aplicaciones de terminales automotrices de menor fuerza, el ITM-LAB RS-8010A, disponible desde 50 N a 5 kN, puede servir como plataforma de prueba. La configuración final sigue dependiendo de la celda de carga, el agarre de alambre, el sujeción de terminal, el espacio disponible para la prueba, el método de prueba aplicable y el flujo de trabajo de producción.
Si planeas una estación de control de calidad de arnés para automóviles, envía a ITM-LAB tu lista de terminales, rango de tamaño de cable, planos de terminales o muestras terminadas, requisitos normativos, rangos de fuerza de tracción esperados y pruebas diarias.
Con esos detalles, ITM-LAB puede evaluar el rango de celda de carga, agarre de cable, sujeción de terminal y configuración RS-8010A en torno al programa real de arneses.
