
Dos cupones CFRP provienen del mismo panel laminado. Ambos tienen 4 mm de grosor.
Uno se prueba sobre un vano de soporte de 64 mm. El otro más de 128 mm.
El mismo material. Mismo grosor. La misma máquina universal de pruebas.
¿Debería ser la misma resistencia a la flexión que se reporta?
No necesariamente.
En la prueba de flexión compuesta ASTM D7264, el ensayo forma parte de la prueba, no solo un ajuste de accesorio. Cambia la geometría de carga o la relación span-grosor y cambias el estado de tensión dentro del cupón. Cambia cómo se mide la deflexión y puedes modificar el resultado de rigidez. Ignora dónde falló realmente la muestra y un pico perfectamente limpio en la curva de fuerza puede resultar engañoso.
Por eso configurar ASTM D7264 empieza con el cupón, no con la máquina.
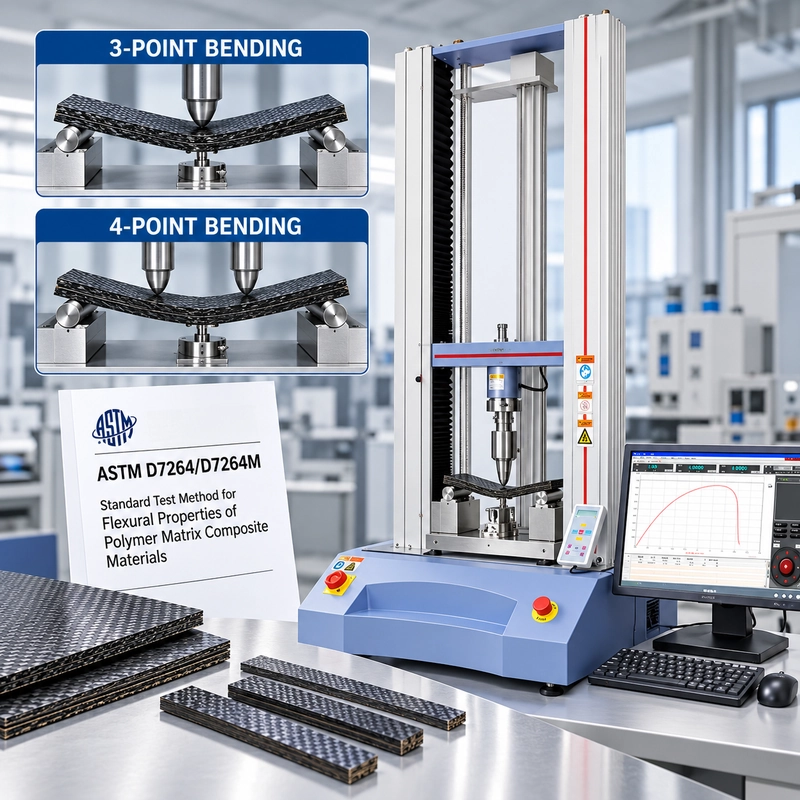
La norma ASTM D7264/D7264M cubre las propiedades en flexión de los compuestos de matriz polimérica, especialmente los materiales reforzados con fibra continua. La actual ASTM D7264/D7264M-26 incluye dos configuraciones: el Procedimiento A utiliza carga de tres puntos y el Procedimiento B utiliza carga de cuatro puntos. Se utiliza una relación estándar de 32:1 entre el grueso y el grueso, que es una de las diferencias importantes entre este método y los métodos de flexión de plásticos comunes como la ASTM D790 y la ASTM D6272.
Esta guía se centra en lo que significan esos requisitos en el banco de pruebas: cómo el método de carga cambia la respuesta de la muestra, por qué importa el 32:1, qué ubicación de fallo puede indicarte, de dónde proviene el número de deflexión y cómo convertir los requisitos de cupón en una configuración práctica de UTM y accesorio.
¿Qué está ocurriendo realmente dentro del laminado?
Una prueba de flexión parece sencilla vista desde fuera del accesorio.
El cupón se apoya en dos soportes. El cabezal se mueve. El espécimen se dobla.
Dentro del laminado, la situación es más complicada.
A medida que la viga se dobla, una superficie exterior se coloca principalmente en compresión mientras que la superficie opuesta se coloca principalmente en tensión. Entre ellos se encuentra el eje neutro. También se desarrollan tensiones cortantes transversales a lo largo del espesor.
Para un material homogéneo, la teoría de haces nos ofrece una forma conveniente de describir esta distribución de tensiones. Sin embargo, para un compuesto laminado, el material en sí es direccional y en capas.
Las fibras pueden soportar la mayor parte de la carga longitudinal. La matriz transfiere el esfuerzo y sostiene el refuerzo. Las interfaces entre capas introducen otro posible camino de daño.
Así que el cupón no tiene solo una forma de fallar.
Una muestra de CFRP puede desarrollar fractura de fibras tensiles en una cara, daños por compresión en la otra, delaminación entre capas o daños por corte a través del laminado. El contacto local bajo la nariz de carga puede introducir otro mecanismo de fallo completamente diferente.
Esa es la primera razón por la que la fuerza más alta registrada por la UTM nunca debe interpretarse de forma aislada.
ASTM D7264 Procedimiento A vs Procedimiento B
La norma ASTM D7264 otorga al laboratorio dos disposiciones de carga.
El procedimiento A es la flexión de tres puntos.
El ejemplar está sostenido en dos puntos y cargado por una nariz en el centro del tramo.
El procedimiento B es la flexión de cuatro puntos.
El ejemplar vuelve a apoyarse sobre dos soportes exteriores, pero la fuerza se introduce a través de dos narices de carga. Para la D7264, la distancia entre esos puntos de carga es la mitad del vano de soporte.
No son simplemente dos estilos de accesorios para obtener el mismo número.
La flexión de tres puntos concentra el momento máximo
Con un solo morro de carga central, el momento flector máximo ocurre en el centro.
Eso significa que la región con mayor tensión está fuertemente localizada alrededor de una posición.
Si el defecto más débil y significativo del laminado está en otro punto del cupón, ese defecto puede que nunca experimente el mismo momento de flexión máximo.
La flexión de cuatro puntos expone una región mayor
Entre los dos morros de carga en la configuración de cuatro puntos, la muestra experimenta una región de máximo momento flector.
Eso expone una mayor extensión de material a las condiciones de flexión más severas.
Para materiales compunidos, esa diferencia importa.
Los huecos, la ondulación local de la fibra, las zonas ricas en resina, los defectos del contrachapado y otras variaciones de materiales no suelen aparecer en el centro exacto de cada cupón. Una región más grande y altamente estresada da a los defectos en una mayor parte de la muestra la oportunidad de influir en el fallo.
Eso no hace que el Procedimiento B sea intrínsecamente "mejor".
Lo hace diferente.
ASTM señala que el Procedimiento A y el Procedimiento B pueden producir valores de propiedad ligeramente diferentes. Cuando se comparan los resultados, por lo tanto, se debe utilizar el mismo procedimiento durante toda la comparación.
Si un dibujo de cliente especifica el Procedimiento A, utilice el Procedimiento A.
Si un programa interno de I&D tiene una opción, documenta el procedimiento seleccionado y mantenlo consistente entre materiales, lotes y grupos de acondicionamiento.

Todavía no hay suficiente información para configurar correctamente la lámpara.
Comomínimo, queremos saber qué especímenes van a incorporarse.

Un cupón CFRP de 4 mm: Ejemplo Funcionado
Consideremos un cupón rectangular de CFRP probado usando el Procedimiento A.
Para ilustrar, suponga:
Ancho, b = 13,0 mm
Espesor, h = 4,00 mm
Vano de soporte, L = 128 mm
Carga máxima, P = 1.200 N
Para una muestra rectangular en flexión de tres puntos, la relación de esfuerzo flexural entre la superficie exterior adopta la forma familiar:
σf = 3PL / 2bh²
Sustituyendo los valores de ejemplo:
σf = (3 × 1.200 × 128) / (2 × 13 × 4²)
lo que da aproximadamente:
σf = 1.108 MPa
o:
1.11 GPa
Ese número es útil, pero el cálculo revela algo más que es fácil pasar por alto.
Mira el denominador:
h²
El grosor es al cuadrado.
Ahora supongamos que el ejemplar real tiene 4,00 mm de grosor, pero se introduzcan 4,10 mm en el cálculo.
Todo lo demás sigue igual.
Usando 4,10 mm:
σf ≈ 1.054 MPa
El estrés reportado ha cambiado aproximadamente:
1.108 MPa → 1.054 MPa
una diferencia de aproximadamente el 4,9%.
Nada cambió en la máquina.
Nada cambió en la fuerza máxima.
No cambió nada en el laminado.
Solo el valor de grosor cambió 0,10 mm.
Por eso no construiríamos un informe D7264 solo en torno al grosor nominal de dibujo. Mide el cupón según lo requiera el método y mantén la práctica de medición dimensional consistente a lo largo de la comparación.
Para laminados compuestos finos, la metrología de muestras forma parte de la prueba mecánica.
La dirección de la fibra puede cambiar la respuesta antes de que empiece el examen
Dos cupones pueden tener dimensiones externas idénticas y aun así representar sistemas de materiales mecánicamente muy diferentes.
Considera un laminado unidireccional.
Un ejemplar cortado principalmente en la dirección de la fibra y otro cortado transversalmente a ella no soporta la carga flexural de la misma manera.
El mismo problema ocurre con bandejas más complejas.
Un laminado dominado por [0°], uno dominado por [90°], una construcción de capa transversal y un laminado cuasi-isotrópico no deben considerarse intercambiables simplemente porque los cuatro cupones están hechos de "CFRP".
Por eso, un informe de prueba compuesto útil debería conservar suficiente información para identificar lo que realmente se ha probado.
La designación del material por sí sola puede no ser suficiente.
Dependiendo del programa, la información útil puede incluir la construcción del laminado, la designación del depósito, la orientación de la muestra respecto al panel, grosor, anchura, estado de acondicionamiento, procedimiento de prueba y soporte de soporte.
Si un lote se cortó longitudinalmente y otro transversalmente, una excelente repetibilidad de la máquina no salvará una comparación pobre.
Si se rompe aquí, pregunta por qué
Un pico limpio en la curva fuerza-deflexión resulta tranquilizador.
El cupón roto merece al menos tanta atención.
Ruptura en la región de alta curvatura prevista
Empieza examinando qué superficie inició la falla y cómo es la fractura.
La fractura de fibras a tracción, daños por compresión y combinaciones de fallo de matriz y fibra pueden aparecer dependiendo de la arquitectura del laminado.
Un fallo en la región esperada no valida automáticamente todos los aspectos de la prueba, pero es mucho más informativo que simplemente registrar la fuerza máxima.
Daño justo debajo de una nariz de carga
Observa bien la zona de contacto.
Si el laminado se aplasta localmente bajo la nariz antes de que se produzca la falla por flexión prevista, el pico medido puede estar controlado por daños por contacto.
Esa no es la misma pregunta que:
"¿Qué tan resistente es este laminado en flexión?"
Una larga división entre plies
Una fisura visible que recorre el laminado puede indicar delaminación o implicación interlaminar.
Pregunta si se alcanzó la respuesta flexural deseada de viga larga antes de que ese daño fuera controlador.
Fallo cercano a un soporte
No te limites a guardar la carga máxima y pasar al siguiente cupón.
Comprueba el vano, la posición de la muestra, el contacto de soporte, la alineación y la propia muestra.
Un fallo recurrente en el lugar equivocado es la información sobre la configuración.
Cuando el ejemplar se rompe en algún lugar inesperado, investiga la ubicación antes de interpretar el número.

Cuando una carga máxima más alta puede ser una prueba peor
Imagina dos cupones nominalmente idénticos.
El cupón A alcanza a:
1,20 kN
y falla en la región de alta flexión prevista.
El cupón B alcanza a:
1,28 kN
pero la inspección muestra un aplastamiento localizado severo justo debajo del morro de carga.
¿Qué cupón demostró la mayor resistencia a la flexión válida?
La respuesta no puede establecerse solo con 1,20 frente a 1,28 kN.
El cupón B producía la lectura automática más grande. También aportó pruebas de que un mecanismo de fallo diferente podría haber controlado esa lectura.
Esta distinción es importante cuando el software de prueba crea automáticamente un informe que contiene la máxima fuerza, el máximo esfuerzo y los resultados de aprobado/suspenso.
Un informe numérico puede ser internamente consistente y aún así omitir la observación diagnóstica más importante de la prueba.
Para la flexión compuesta, guarda la curva.
Pero mira el cupón.
The Curve también tiene una historia
La inspección de fallos no debe sustituir la curva fuerza-deflexión. Ambos van juntos.
Al inicio de una prueba, puede aparecer una pequeña zona de asiento cuando la muestra, los soportes y la nariz de carga establecen contacto total.
La parte principal ascendente de la curva refleja la respuesta estructural del sistema de cupones y pruebas.
La desviación de la respuesta lineal esperada puede indicar el inicio de daños o comportamientos no lineales.
Una caída brusca de la carga puede acompañar a una fractura repentina.
Puedeproducirse una reducción más gradual tras el pico a medida que el daño se desarrolla progresivamente.
Algunos laminados producen múltiples caídas de carga en lugar de una sola ruptura limpia porque las capas o interfaces individuales pueden fallar mientras la estructura restante continúa soportando la carga.
Esta es información diagnóstica útil.
Si un grupo de cupones produce repetidamente una respuesta suave y repetible mientras otro muestra discontinuidades tempranas y gran dispersión, la diferencia merece ser investigada aunque sus fuerzas máximas medias sean similares.
Por tanto, la curva debe tratarse como algo más que una ruta hacia un valor máximo.
¿De dónde salió ese número de desviación?
Abre el informe de prueba y encuentra la columna de desviación.
Antes de usarlo para un cálculo de rigidez o módulo, haz una pregunta:
¿Dónde se medía?
El UTM sabe hasta dónde ha recorrido su cabezal transversal o actuador en movimiento.
Ese movimiento puede contener más que la flexión de un especímen.
Puede incluir contribuciones de la conformidad de la máquina, deformación de accesorios, asientos de contacto y la forma en que el cupón gira contra los soportes y el morro de carga.
Una medición de desplazamiento tomada directamente sobre la muestra intenta responder a otra pregunta: ¿cuánto se desvió la propia muestra en la ubicación de medición definida?
Esos números no son automáticamente idénticos.
Esta distinción puede tener poco efecto en una prueba interna sencilla cuyo único objetivo es comparar la fuerza máxima bajo una configuración fija.
Se vuelve mucho más importante cuando el resultado requerido depende de la pendiente de la respuesta fuerza-deflexión.
Por eso "la máquina tiene medición de desplazamiento" no es una respuesta completa al configurar una prueba de módulo de flexión.
Cada UTM electromecánico moderno mide su propio movimiento.
La pregunta de ingeniería es:
¿Qué desplazamiento requiere el cálculo?
Cuando los resultados de ASTM D7264 no parecen correctos
Una repetición solo es útil si la configuración ya es correcta. Cuando el mismo comportamiento anormal siga apareciendo, utiliza el patrón como información diagnóstica.
| Lo que ves | Qué comprobar primero |
|---|---|
| La fuerza es consistentemente inferior a lo esperado | Dimensiones reales, vano de soporte, orientación de la muestra y modo de fallo |
| Delaminación prematura | Relación de envergadura/grosor, calidad del laminado y estado de los bordes |
| Aplastando bajo la nariz de carga | Geometría del contacto, superficie de la muestra y si el contacto local controla la falla |
| El módulo varía mientras que la fuerza máxima es relativamente estable | Canal de deflexión, asientos, entrada de grosor y cumplimiento de accesorios/máquina |
| Gran dispersión de cupones a cupones | Colocación, dirección de la fibra, ubicación del panel, grosor y preparación de la muestra |
| Movimiento inicial antes de que se desarrolle una carga significativa | Asientos, ajuste de cero y contacto con el accesorio |
| El fallo ocurre repetidamente cerca de un soporte | Envergadura, posicionamiento, alineación, contacto y defectos locales |
| Los procedimientos A y B dan valores diferentes | No mezcles ambos procedimientos en una sola comparación directa |
| resultado de la D7264 difiere de los datos de la D790 | Confirmar que dos métodos de prueba diferentes no se están tratando como equivalentes |
Los dos últimos puntos son especialmente importantes cuando los laboratorios heredan datos históricos.
Una hoja de cálculo llena de valores de "resistencia a la flexión" no es necesariamente un conjunto de datos comparable.
Necesitas saber cómo se produjeron esos valores.
ASTM D7264 vs D790 vs D6272 vs D2344
Todos cuatro métodos implican carga de tipo flexión o de viga. No son intercambiables.
| Estándar | Aplicación principal | Carga | Diferencia clave |
|---|---|---|---|
| ASTM D7264/D7264M | Compuestos de matriz polimérica | 3 o 4 puntos | Propiedades de flexión compuesta de vigas largas; relación estándar: 32:1 de envergadura/ | espesor
| ASTM D790 | Plásticos y materiales aislantes | Triple | Propiedades de flexión de los plásticos; la geometría estándar utiliza comúnmente 16:1 |
| ASTM D6272 | Plásticos | 4 puntos | Ensayo de flexión de plásticos de cuatro puntos |
| ASTM D2344/D2344M | Compuestos de matriz polimérica | Carga de viga corta | Resistencia de haz corto / respuesta sensible a interlaminar |
Un accesorio de flexión no define el método de prueba.
La misma máquina universal de prueba puede ser capaz de ejecutar D7264 y D790, pero una configuración D790 no se convierte en una prueba D7264 simplemente porque la máquina pueda doblar ambas muestras.
El material, la geometría de la muestra, el vano y el procedimiento de carga siguen siendo relevantes.
Lo que realmente necesita hacer la UTM
Ahora podemos seleccionar el equipo.
Fíjate en lo tardía que aparece la capacidad de la máquina en la discusión.
Eso es deliberado.
Para ASTM D7264, un sistema útil necesita hacer bien cuatro cosas.
Mide la carga de trabajo real
Supongamos que hay disponible un bastidor de 50 kN y se espera que el cupón compuesto falle alrededor de 1,5 kN.
El chasis tiene suficiente capacidad.
Eso no convierte automáticamente el rango completo de medición de 50 kN en la mejor opción para la prueba.
La fuerza laboral esperada, el rango de medición, la precisión y el margen de sobrecarga deben considerarse conjuntamente.
Capacidad de bastidores ≠ carga de trabajo ≠ rango de medición
Esta distinción importa más que simplemente elegir la siguiente capacidad de máquina por encima de la fuerza máxima esperada.
Ajusta el tramo requerido
Volvamos al ejemplo de 4 mm.
Una proporción de 32:1 requiere:
128 mm
de soporte en su duración.
Un cupón más grueso puede requerir mucho más.
La lámpara de flexión necesita suficiente rango de ajustes, y la lámpara completa debe caber dentro del espacio de prueba disponible del UTM.
Mantener la geometría de carga requerida
El procedimiento A necesita la disposición adecuada de tres puntos.
El procedimiento B necesita la disposición adecuada de cuatro puntos.
Los morros y soportes de carga también requieren geometría, posicionamiento y alineación adecuados para la prueba requerida.
Una máquina con suficiente fuerza pero el accesorio equivocado no es un sistema de prueba D7264.
Obtener los datos que el cálculo realmente necesita
Si el proyecto solo necesita una curva controlada fuerza-deflexión y fuerza máxima, puede ser suficiente una configuración de medición.
Si se requiere el módulo de flexión u otra salida relacionada con la rigidez, la medición de deflexión merece un examen más detallado.
Define primero el resultado.
Luego define el sensor.
Dónde cabe el RS-8000
La máquina universal de pruebas ITM-LAB RS-8000 cubre configuraciones de bastidores de 10–50 kN y puede configurarse para aplicaciones de tracción, compresión y flexión.
Sin embargo, para las pruebas de flexión de compuestos ASTM D7264, el número de modelo es solo el punto de partida.
Es necesario construir una configuración útil alrededor del cupón:
Plantilla esperada
Procedimiento A o Procedimiento B
Espesor del espécimen
Tramo de soporte necesario
Ancho y longitud del espécimen
Geometría de carga/soporte
Medición de deflexión requerida
Espacio de pruebas y viajes disponibles
Resultados y reportes requeridos
Para muchas pruebas de cupones CFRP y GFRP, la cuestión clave de selección probablemente no será si un bastidor de 50 kN puede soportar físicamente la carga.
La pregunta más útil es si el sistema completo mide adecuadamente el rango real de trabajo y reproduce la geometría requerida.
Esa es la diferencia entre seleccionar un UTM y configurar un sistema de prueba.
Un cupón, un ejemplo de configuración
Tomemos el ejemplar anterior:
Material: Laminado CFRP
Procedimiento: ASTM D7264 Procedimiento A
Grosor: 4,00
mm Ancho: 13,0 mm
Relación requerida: 32:1
Soporte de envergadura: 128 mm
Fuerza máxima esperada: aproximadamente 1–2kN
Resultados requeridos: resistencia a la flexión + curva fuerza-deflexión
Solo con esta información, ya se pueden ver varios requisitos de equipamiento.
La lámpara debe alcanzar un vano de soporte de 128 mm.
La máquina necesita espacio suficiente para el accesorio, el cupón y el viaje de prueba.
La configuración de medición de fuerzas debería ser adecuada para una carga de trabajo alrededor de la región esperada de 1–2 kN, en lugar de seleccionarse únicamente a partir de la potencia máxima del bastidor.
Si se requieren propiedades relacionadas con la rigidez, es necesario definir el método de medición del desplazamiento.
Y el accesorio de carga debe corresponder al Procedimiento A.
Solo después de establecer esas condiciones se hace:
"¿Qué modelo UTM?"
Convertirse en una pregunta final útil.

Qué enviar con una RFQ ASTM D7264
"Necesitamos una máquina ASTM D7264" nos indica la norma, pero aún no define el sistema de prueba.
Una RFQ mucho más útil contiene:
Estándar / revisión: ASTM D7264/D7264M-26, o la revisión requerida por tu cliente
Procedimiento: A / B / aún no definido
Compuesto: CFRP / GFRP / otro compuesto de matriz polimérica
Orientación de la capa o fibra: si se conoce
Dimensiones del especímen: espesor × ancho × longitud
Carga de trabajo esperada o resistencia a la flexión: si está disponible
Salidas requeridas: fuerza máxima / resistencia a la flexión / fuerza-deflexión / módulo
Requisito de medición de desviación: si se especifica
Volumen de prueba: muestras aproximadas por lote o por día
Si el dibujo de muestra ya está disponible, envíalo.
Para la selección del equipo, un sorteo suele responder a preguntas más útiles que la capacidad de la máquina solicitada.
Preguntas frecuentes
¿Cuál es la relación span-grosor según ASTM D7264?
La relación estándar entre el vano y el grosor es de 32:1. Por ejemplo, un ejemplar de 4 mm corresponde a un vano de soporte de 128 mm bajo la relación estándar.
¿Cuál es la diferencia entre el Procedimiento A y el Procedimiento B de ASTM D7264?
El procedimiento A utiliza carga de tres puntos con una nariz de carga central. El procedimiento B utiliza carga de cuatro puntos con dos morros de carga. En la disposición de cuatro puntos D7264, el vano de carga es la mitad del vano de soporte. Debido a que las distribuciones de tensiones difieren, no se deben mezclar ambos procedimientos al comparar directamente los resultados del material.
ASTM D7264 vs ASTM D790: ¿cuál es la diferencia?
La norma ASTM D7264 está destinada a propiedades flexurales de matriz polimérica y compuestos flexibles, especialmente compuestos reforzados con fibra continua. ASTM D790 es principalmente un método de flexión de plásticos. La D7264 utiliza una relación estándar de 32:1 entre la longitud y el grosor en comparación con la relación estándar de 16:1 asociada a la D790.
¿Se puede usar el desplazamiento de la cabeza transversal para el módulo de flexión compuesto?
No asumas que el recorrido de la cruz y la deflexión de la muestra son idénticos. El movimiento del cabezal transversal puede contener deformación de máquina, accesorio, contacto y muestra. Cuando se requiere un resultado relacionado con la rigidez, confirma qué medición de desplazamiento requiere el procedimiento y cálculo aplicable.
¿Qué tamaño de UTM se requiere para ASTM D7264?
No existe una capacidad de un solo kN para cada aplicación D7264. Comienza con las dimensiones de la muestra, la carga de trabajo esperada, el vano de soporte y las salidas de medición requeridas. Luego selecciona el marco, el rango de medición de carga, el accesorio de flexión y la medición de deflexión como un solo sistema.
El número solo es útil si se define la prueba detrás de él
La norma ASTM D7264 es fácil de reconocer en un laboratorio.
Dos soportes. Uno o dos morros de carga. Un cupón compuesto doblándose entre ellos.
Lo que separa una propiedad útil del material de otra lectura de fuerza pico ocurre en los detalles.
¿Se utilizó el procedimiento A o B?
¿El vano se basaba en el grosor real del cupón?
¿Se cortó el ejemplar en la dirección del material previsto?
¿Dónde falló?
¿El daño fue por flexión, interlaminar o por contacto?
¿De dónde viene la supuesta desviación?
¿Y el sistema de medición de fuerzas estaba configurado en función de la carga que realmente producía el cupón?
Esas preguntas deberían responderse antes de elegir el mayor número de kN en un catálogo de UTM.
Para un proyecto ASTM D7264, comienza con el dibujo de la muestra y el requisito de prueba. A partir de ahí, el vano de soporte, la geometría de los accesorios, el rango de fuerzas, la medición de desplazamiento y la configuración de la máquina se vuelven mucho más fáciles de definir.
Define primero la muestra, la extensión y la medida. Selecciona la máquina en segundo lugar.
