
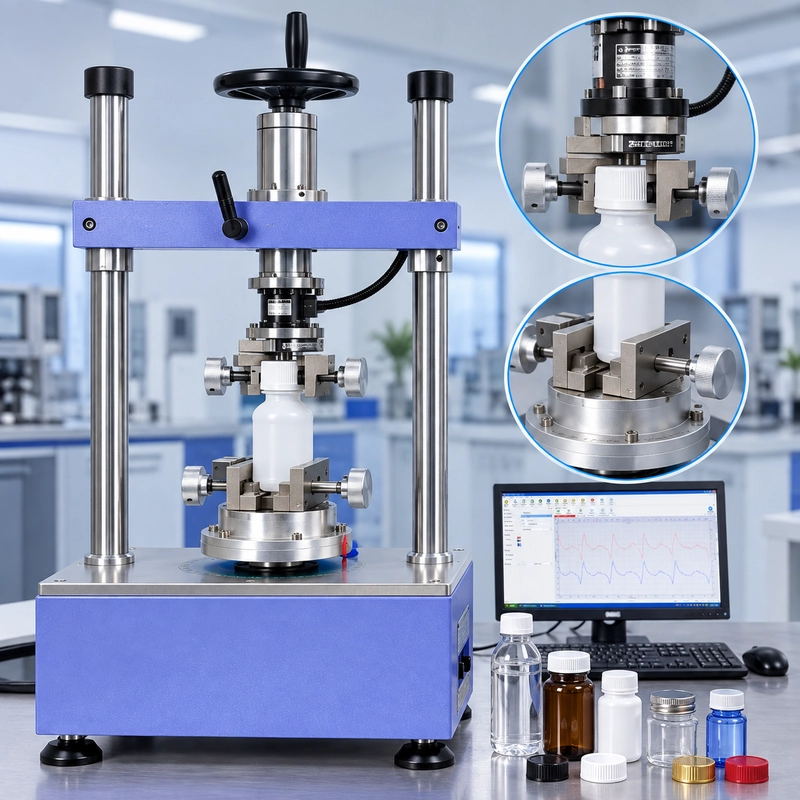
Para unas pocas botellas, la prueba manual de par de cierre puede ser más sencilla.
No hay un accesorio automatizado que configurar. No hay agarres superiores e inferiores que ajustar. El operador posiciona el paquete, realiza la retirada, lee el par y pasa a la siguiente muestra.
¿Por qué ASTM tiene un método separado para pruebas automáticas de par de cierre?
Porque conveniencia y control de medición no son lo mismo.
ASTM D2063/D2063M-24 utiliza equipos de prueba de par manual no automatizados. La norma ASTM D7860-14(2022) utiliza equipos de par automatizados basados en transductores que operan a una velocidad de rotación conocida o rampa de par conocida. Ambos abordan la retención de par en sistemas de cierre continuo de rosca o contenedores, pero controlan el evento de eliminación de forma diferente.
Para un ingeniero que elige entre ambos, la pregunta útil no es:
¿Qué método es más avanzado?
Es:
¿Cuánto control requiere realmente esta prueba?
ASTM D2063 vs ASTM D7860: La diferencia práctica
ASTM D2063/D2063M-24 es específicamente un método no automatizado (manual). ASTM describe el equipo de medición como un medidor de par de muelle no automatizado con indicador de dial o digital, o una llave dinamométrica. El método actual mide cuantitativamente el par de eliminación para cierres de rosca continua bajo condiciones ambientales predeterminadas a lo largo del tiempo.
ASTM D7860-14(2022), en comparación, especifica un medidor de par automatizado basado en transductor que opera a una velocidad de rotación o rampa de par conocida. Cubre sistemas definidos de cierre continuo de rosca resistentes y no resistentes a niños, y está destinada a la medición de par en seco.
| Consideración de la prueba | ASTM D2063/D2063M-24 | ASTM D7860-14(2022) |
|---|---|---|
| Enfoque de medición | No automatizado / manual | Automatizado |
| Equipo principal | Molotómetro de par o llave dinamométrica | Medidor de par automatizado basado en transductor |
| Movimiento de eliminación | Operador-driven | Controlado por máquina |
| Condición rotacional | Depende de la operación manual | Velocidad de rotación o rampa de par conocida |
| Configuración de la muestra | Generalmente más sencillo | Requiere configuración y alineación de luminarios |
| Pruebas de bajo volumen | Práctico | Puede implicar una configuración innecesaria |
| Pruebas comparativas repetidas | Más implicación del operador | Movimiento repetido controlado |
| Configuraciones CR definidas | No es el mismo ámbito | Incluido |
| Par en seco | No se dice de la misma | maneraEspecíficamente destinado al par en seco |
Hay un punto que merece la pena destacar de inmediato:
ASTM D7860 no es simplemente el "reemplazo más reciente" de ASTM D2063.
ASTM lista ambos como estándares activos. D2063/D2063M se actualizó en 2024; D7860 es actualmente la reaprobación de 2022 del estándar de 2014.

El par de la aplicación no es par de eliminación
Antes de comparar equipos, ayuda separar tres términos que a menudo se mezclan.
Par de aplicación es el par utilizado para apretar el cierre.
El par de eliminación se mide cuando ese cierre se abre posteriormente.
La retención de par describe cómo se comporta el sistema de contenedor/cierre entre esos eventos.
ASTM D2063 describe la evaluación de sistemas de cierre de hilo continuo/contenedores bajo condiciones controladas donde se conoce el par de aplicación. La norma ASTM D7860 aborda de manera similar las propiedades de retención de par bajo condiciones definidas.
Consideremos una prueba de desarrollo ilustrativa:
| Fase de prueba | Torque |
|---|---|
| Aplicación | 0.80 N·m |
| Eliminación inmediata | 0.64 N·m |
| Eliminación tras 24 h | 0,58 N·m |
| Eliminación tras 7 días | 0,54 N·m |
Estos valores son solo ejemplos. No son límites de aceptación ASTM.
El hecho de que se aplicara un cierre a 0,80 N·m no significa que deba requerir posteriormente 0,80 N·m para eliminarlo.
Tras la aplicación, el cierre, rosca, el revestimiento o la interfaz de sellado, el acabado del contenedor, los materiales del envase, el tiempo y la exposición ambiental forman un sistema mecánico. Los cambios en ese sistema pueden afectar al par de retirada posterior.
Por eso la condición de prueba debe documentarse junto con el número.
Un par de eliminación de 0,58 N·m inmediatamente después de la aplicación y 0,58 N·m tras un periodo de condicionamiento definido puede parecer idéntico en una hoja de cálculo, pero no representan la misma condición de prueba.
Y un valor de eliminación más bajo no es automáticamente un fallo.
La aceptación debe provenir de la especificación del producto aplicable, del requisito del cliente, del protocolo de validación u otro criterio definido, no de un límite universal de par ASTM inventado.

¿Qué cambia cuando se mide manualmente el par de retirada?
La prueba manual de par tiene una ventaja evidente:
Es sencillo.
Para un pequeño lote de botellas ordinarias, un operador puede posicionar el recipiente, activar el dispositivo de medición, realizar la extracción y registrar el resultado sin configurar un dispositivo automatizado para cada nueva geometría de envase.
Esa simplicidad importa en un laboratorio real.
Pero el operador también forma parte del proceso de medición.
Si dos técnicos retiran cierres nominalmente idénticos, pueden aparecer diferencias por el inicio de la rotación, la suavidad del cierre, el manejo y alineación del envase.
Eso no hace que las pruebas manuales sean poco fiables.
Significa que el procedimiento y la técnica del operador importan.
La sujeción de los accesorios sigue siendo importante
Incluso una prueba manual necesita que el paquete se mantenga lo suficientemente estable para una medición significativa.
Muy poca restricción puede permitir que la botella gire.
Demasiada contención puede crear un problema diferente.
Un recipiente de plástico de pared fina, por ejemplo, puede deformarse si se sujeta agresivamente. Puede que la botella ya no tenga exactamente la misma geometría que tenía antes de colocarse en el accesorio.
El objetivo correcto no es, por tanto:
Clampa lo más fuerte posible.
Es:
Evitar movimientos no deseados sin modificar sustancialmente el paquete.
El mismo principio se aplica a la alineación. Un número digital limpio no demuestra que el paquete estuviera bien posicionado.
Si la prueba manual de par es más fácil, ¿por qué automatizarla?
Aquí es donde la distinción entre D2063 y D7860 se vuelve más útil.
Para
Un sistema automatizado tiene una preparación adicional:
el contenedor debe estar sujeto, el cierre debe acoplarse correctamente con la luminaria superior, los ejes de rotación deben estar alineados y puede requerir un ajuste de la nueva geometría del encapsulado.
Si la configuración tarda más que toda la prueba manual, la automatización no ha hecho que ese trabajo en particular sea más cómodo.
Así que la razón para automatizar no es necesariamente una carga de muestras más rápida.
Es
Imagina un programa de desarrollo con 100 especímenes a lo largo de varios diseños de cierre y periodos de acondicionamiento.
Con pruebas manuales, la acción de eliminación debe ser reproducida por el operador 100 veces.
Con un sistema automatizado, las muestras aún deben cargarse correctamente, pero la condición rotacional posterior puede ser definida por la máquina.
ASTM D7860 describe específicamente un medidor de par automatizado basado en transductor que opera a una velocidad de rotación o rampa de par conocida.
Eso se vuelve útil cuando la pregunta de ingeniería cambia de:
"¿Qué par hace falta para abrir esta botella?"
to:
"¿Se pueden comparar estos paquetes bajo una condición de eliminación controlada de forma consistente?"
Pruebas manuales y automatizadas resuelven diferentes problemas prácticos
| Situación de prueba | Pruebas manuales | Pruebas Automatizadas |
|---|---|---|
| Algunas muestras rutinarias | Simple y práctico | Configuración adicional |
| Cambios frecuentes de tamaño de paquete | Fácil de adaptar | Puede ser necesario un ajuste de los accesorios |
| Estudio de comparación grande | Más implicación del operador | Movimiento repetido controlado |
| La condición de rotación importa | Más dependiente del operador | Definido por máquina |
| Variación de operador a operador | Requiere control procedimental | Menos dependiente de la rotación manual |
| Trabajo de comparación R&D | Adecuado | Útil cuando el control rotacional importa |
| Alto volumen de pruebas | Repetitivo para el operador | Mejor adaptado para pruebas programadas repetidas |
La cuestión no es que las pruebas automatizadas siempre sean mejores.
Es que los dos enfoques optimizan diferentes partes de la prueba.
Elige automatización para el control de medición—no simplemente porque la automatización suene más avanzada.
qué controla realmente la automatización bajo ASTM D7860
Una vez que la muestra se instala correctamente, la automatización elimina una variable importante del proceso: el operador ya no tiene que reproducir manualmente el movimiento rotacional de cada prueba.
La máquina puede realizar la rotación según su condición programada mientras el transductor mide la respuesta de par.
Para trabajos de ingeniería comparativa, esto puede facilitar la reproducción de la entrada mecánica de una muestra a otra.
Pero la automatización no arregla una mala configuración.
Una botella que está mal sujetada sigue estando mal sujeta.
Un tapón que se desliza en la lámpara superior sigue produciendo un evento mecánico inválido.
Un paquete mal alineado no se alinea porque la rotación está motorizada.
Y un sensor con un rango de medición inadecuado sigue siendo el sensor equivocado.
La mejor forma de pensar en las pruebas de par automatizadas es:
Esta distinción es especialmente importante al seleccionar equipo.
Mismo cierre. Proceso de medición diferente.
Supongamos que un laboratorio de envasado quiere comparar tres diseños de cierre tras 1 día, 7 días y 14 días de acondicionamiento.
El laboratorio no está simplemente recopilando nueve números.
Está comparando el comportamiento mecánico a través de múltiples condiciones.
Con un enfoque manual, la técnica del operador se convierte en una de las variables que deben controlarse a través del procedimiento.
Con un enfoque automatizado, el laboratorio dedica más tiempo a configurar la muestra y el accesorio, pero obtiene un control más estricto sobre la condición de rotación durante la medición.
Ninguno de los dos enfoques elimina la necesidad de buenas prácticas de prueba.
Simplemente colocan el control en diferentes lugares.

Dónde fallan las pruebas de par de cierre
Algunos de los errores más problemáticos producen números perfectamente creíbles.
Eso es lo que los hace difíciles de detectar.
Desplazamiento de accesorios
Si el cierre se desliza dentro de la lámpara superior o el contenedor gira en la lámpara inferior, parte de la rotación comandada ocurre en la interfaz de la lámpara en lugar de en las roscas de cierre.
El instrumento aún puede mostrar el par motor.
Eso no significa que el evento mecánico previsto se haya medido correctamente.
Exceso de sujeción del contenedor
Aumentar la fuerza de sujeción puede detener el movimiento, pero también puede deformar el empaquetado flexible.
Un accesorio debería sujetar el contenedor, no rediseñarlo.
Alineación fuera del eje
El eje de cierre, el eje del paquete y el eje de medición deben formar un sistema rotacional sensato.
La desalineación puede introducir cargas mecánicas no deseadas en lo que se pretende que sea una medición de par.
Movimiento manual inconsistente
Esto importa especialmente cuando los resultados muestran más dispersión de la esperada.
Antes de concluir que el cierre es inconsistente, comprueba si la acción de eliminación se está reproduciendo de forma consistente.
Rango incorrecto del sensor
Un error común en la selección de equipos es elegir solo por capacidad máxima.
Supongamos que el par de retirada normal es relativamente bajo pero el sensor seleccionado tiene un rango a escala completa muy amplio.
El sistema puede cubrir técnicamente el evento estando mal ajustado a la medición de interés.
La mejor pregunta es:
¿Qué rango de par producirán realmente las muestras?
Condicionamiento inconsistente
La retención de par está explícitamente asociada a las condiciones ambientales a lo largo del tiempo en ambos métodos ASTM. Si los ejemplares no comparten historias de condicionamiento equivalentes, la prueba compara más que el comportamiento de cierre.

Empieza con el método requerido—luego considera el volumen de prueba
La comodidad del equipo no debería determinar el estándar.
Si una especificación del cliente, protocolo de validación, dibujo o procedimiento interno requiere ASTM D2063/D2063M, ese requisito es lo primero.
Del mismo modo, si se especifica ASTM D7860, sustituir por una medición manual simplemente porque es más fácil no reproduciría el método automatizado descrito por la norma.
Cuando el método es no predeterminado, la decisión práctica se vuelve más interesante.
Preguntar:
¿Cuántos especímenes se están probando?
¿Con qué frecuencia cambia la geometría del paquete?
¿Es aceptable un movimiento de retirada producido manualmente para el objetivo de la ingeniería?
¿El estudio requiere una velocidad de rotación o una rampa de par definida?
¿Qué importancia tiene la independencia del operador?
¿Es el objetivo una comprobación rutinaria del par o un estudio comparativo controlado?
Esas preguntas te dicen mucho más sobre el equipo adecuado que la palabra "automatizado".
Los cierres a prueba de niños necesitan atención separada
No asumas que D2063 y D7860 tienen el mismo alcance de cierre.
ASTM D7860 define explícitamente métodos para cierres de hilos resistentes a hijos, así como para cierres de hilos continuos no resistentes. Su sección de importancia y uso también distingue los sistemas no resistentes a niños con fuerza descendente cero de los sistemas CR definidos de empuje hacia abajo y giro, donde se conocen el par de aplicación y la fuerza hacia abajo.
Es un problema importante del equipo.
Para un cierre ordinario, la fuerza axial no deseada puede contaminar la condición de prueba prevista.
Para una configuración definida de empuje hacia abajo y giro, la fuerza axial puede formar parte del evento mecánico requerido.
Así que antes de hablar del rango de par o de los accesorios, identifica el mecanismo de cierre.
Configuración de un Comprobador de Par de Cierre Automatizado
Para aplicaciones donde las pruebas automatizadas son adecuadas, seleccionar la máquina solo por capacidad de par máximo es un error.
Para un sistema como el ITM-LAB RS-6300D, normalmente empezaríamos con el paquete y el requisito real de prueba.
1. Rango de par esperado
Proporciona el par de aplicación esperado y el par de retirada cuando esté disponible.
El sensor debe cubrir el mayor evento esperado y variación del producto, pero también debe estar adecuadamente ajustado al rango normal de funcionamiento.
Más grande no es automáticamente mejor.
2. Geometría de cierre
Envía el diámetro del cierre, la altura y, preferiblemente, una fotografía o dibujo.
Una tapa acanalada, cierre suave, cierre poco profundo o geometría inusual puede requerir una estructura superior diferente.
3. Geometría del contenedor
La botella importa tanto como la tapa.
Una botella cilíndrica rígida es mucho más fácil de sujetar que un recipiente de pared fina, flexible o irregular.
Para paquetes inusuales, la viabilidad de los dispositivos puede convertirse en la principal cuestión de ingeniería.
4. Luminario superior
La estructura superior debe acoplar el cierre con suficiente fuerza para transmitir la rotación sin deslizarse ni dañarla innecesariamente.
El accesorio debe seguir la geometría real de cierre en lugar de forzar a todos los productos a un concepto universal de agarre.
5. Luminario inferior
La lámpara inferior sujeta el contenedor mientras el sistema superior aplica rotación.
Requiere suficiente capacidad de almacenamiento sin introducir una deformación excesiva del encapsulado.
Esta es una de las razones por las que ejemplos reales del producto o dimensiones detalladas son valiosas antes de la configuración del equipo.
6. Condición rotacional
Para pruebas automatizadas tipo D7860, establecer la condición rotacional requerida en lugar de considerar "rotación automática" como una especificación suficiente.
ASTM D7860 describe el funcionamiento a una velocidad de rotación conocida o rampa de par.
7. Fuerza axial
Determinar si el mecanismo de cierre requiere una fuerza descendente controlada.
Esto se vuelve especialmente importante con sistemas CR definidos de empujar hacia abajo y girar.
8. Requisitos de datos
¿Necesitas solo el resultado de par especificado?
¿O el programa de ingeniería también requiere datos registrados más detallados para comparar entre especímenes?
Define esto antes de configurar los requisitos de software e informes.

Lo que necesitamos antes de recomendar un sistema automatizado
Si un cliente nos pide un probador de par automático de cierre, la primera información útil no es simplemente:
"Necesito una máquina de 10 N·m."
Preferimos saber:
- estándar y edición aplicables
- tipo de cierre
- diámetro de cierre
- dimensiones del contenedor
- fotos o planos del paquete completo
- par de la aplicación
- par de eliminación esperado
- condición rotacional requerida
- si se requiere fuerza axial
- número de muestras por lote o por día
- resultados y salida de datos requeridos
Esta información nos permite evaluar el sistema completo de medición: sensor + rotación + accesorio superior + DUT + fijario inferior + adquisición de datos.

Entonces, ¿ASTM D2063 o ASTM D7860?
No hay una respuesta universal útil que diga que las pruebas automatizadas deban sustituir a las manuales.
Para un pequeño número de mediciones sencillas, pruebas manuales pueden ser más sencillas y totalmente apropiadas cuando coinciden con el método requerido.
Para trabajos comparativos repetidos donde el control del evento rotacional importa, las pruebas automatizadas pueden justificar la configuración adicional de muestras reduciendo la dependencia de la rotación producida manualmente.
ASTM refleja esa distinción manteniendo enfoques activos separados: D2063/D2063M-24 para pruebas manuales de par no automatizadas y D7860-14(2022) para pruebas automáticas de par.
La decisión sobre el equipo debe seguir este orden:
Sistema estándar de cierre → → Objetivo de medición → Volumen de prueba → Rango de par → Soporte → Control de Movimiento → Datos
Not:
Manual → antiguo
Automatizado → mejor
Esa distinción es importante al construir una prueba que produce datos que realmente puedes comparar.
Configurar una prueba de par de cierre con ITM-LAB
Para un automatizado
Para cierres inusuales o contenedores flexibles, envía primero la geometría del encapsulado.
En muchos proyectos, seleccionar el rango de par es sencillo.
Diseñar la interfaz correcta entre el tester y el paquete es la parte más importante.
