
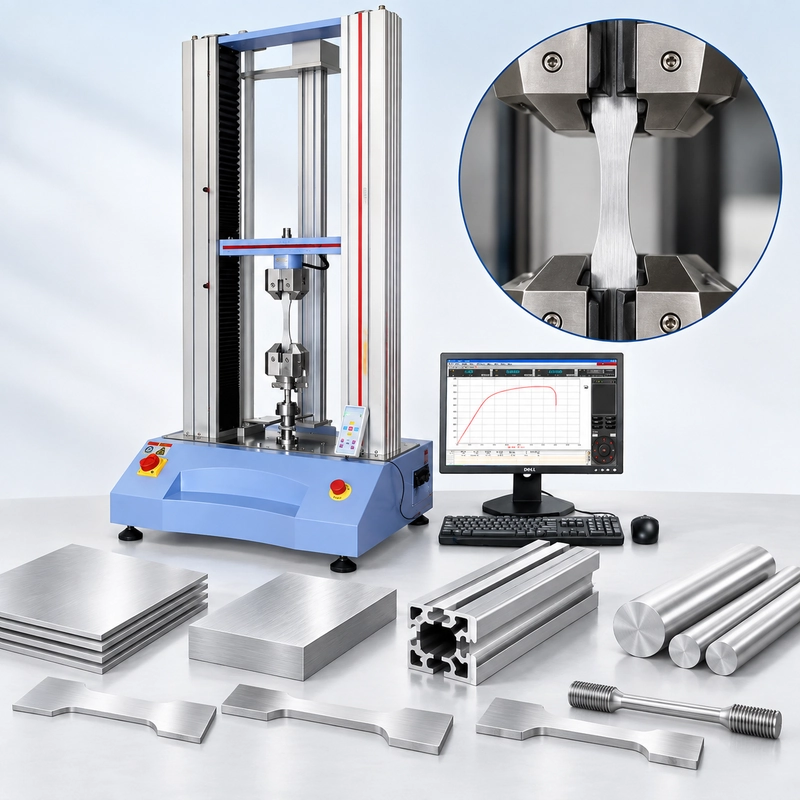
Dos muestras de tracción se mecanizan a partir de la misma extrusión de aluminio.
Misma aleación. Mismo temperamento. Dimensiones casi idénticas del ejemplar.
Sus resistencias a la tracción finales son casi iguales, pero se reporta una elongación notablemente menor.
¿Hay algún resultado incorrecto?
No necesariamente.
Antes de cuestionar el material, comprueba de dónde proviene cada muestra, su orientación respecto a la dirección de extrusión, la longitud original del calibre, cómo se midió la deformación, si alguna de las muestras se deslizó en las empuñaduras y dónde se produjo la fractura.
Eso es lo que hace que una prueba de tracción de aluminio
ASTM B557-15(2023) cubre las pruebas de tensión de productos de aluminio forjado y fundido de aleaciones de aluminio y magnesio, excluyendo el papel de aluminio. ASTM describe el ensayo de tracción como un medio para obtener información sobre resistencia y ductilidad bajo tensión uniaxial, con aplicaciones que incluyen comparación de materiales, desarrollo de aleaciones, control de calidad y diseño bajo circunstancias apropiadas. Sin embargo, en el laboratorio, seleccionar ASTM B557 en el software de prueba es solo el principio. El resultado depende de la muestra, el sistema de medición y de lo limpia que la carga de tracción llega a la sección de calibre. Una máquina de ensayo universal no mide directamente la "resistencia a la tracción." La celda de carga mide la fuerza. Un extensómetro u otro sistema de medición de deformación mide la deformación sobre una porción definida de la muestra. Esas mediciones se convierten en propiedades de ingeniería solo después de tener en cuenta la geometría original de la muestra. Para tensiones de ingeniería: σ = F / A₀ donde
Qué mide realmente ASTM B557
Para deformación de ingeniería:
ε = ΔL / L₀
donde ΔL es el cambio en la longitud de la barra y L₀ es la longitud original de la gauge.
Consideremos dos especímenes que alcanzan ambos 15 kN.
Si la muestra A tiene un área original de 50 mm²:
15.000 / 50 = 300 MPa
Si la Muestra B tiene un área original de 75 mm²:
15.000 / 75 = 200 MPa
La celda de carga medía la misma fuerza máxima. El esfuerzo de ingeniería calculado es muy diferente.
El mismo principio se aplica a la elongación. La extensión solo tiene significado cuando está relacionada con la longitud de calibre y el procedimiento de medición adecuados.

Leyendo la curva de tensión de aluminio
Una prueba de tracción se vuelve mucho más útil cuando el resultado se trata como una respuesta del material en lugar de un único valor de fuerza máxima.
Al inicio de una curva típica de tensión-deformación de aluminio, la deformación es predominantemente elástica. A medida que continúa la carga, comienza la deformación permanente y la muestra entra en la región plástica.
La tensión continúa aumentando hasta que la muestra alcanza su máxima tensión de ingeniería—el
Más allá de UTS, la deformación puede volverse cada vez más localizada. Se desarrolla el necking, seguido eventualmente de fractura.
Una curva puede por tanto proporcionar varias piezas diferentes de información.
Consideremos dos especímenes:
| Propiedad | Specimen A | Specimen B |
|---|---|---|
| Resistencia al límite elástico | 275 MPa | 278 MPa |
| UTS | 315 MPa | 316 MPa |
| Elongación | 12% | 7% |
Mirando solo UTS, estos ejemplares parecen casi idénticos.
Su ductilidad cuenta otra historia.
Por lo tanto, la resistencia en elástico, el UTS y la elongación no son formas intercambiables de describir "resistencia." Representan diferentes aspectos de la respuesta a la tracción.
La curva completa añade otra ventaja: el contexto.
Un toe inicial inusual, un cambio en la pendiente temprana o un evento inesperado antes de la carga máxima pueden revelar algo que una tabla de resultados final no revela.

Por qué la resistencia al límite elástico depende de la medición de la deformación
Muchas aleaciones de aluminio no muestran el punto de fluencia claramente definido que a menudo se asocia a algunos aceros.
En su lugar, la resistencia a la prueba o el límite elástico pueden determinarse mediante un método de desplazamiento.
El conocido offset 0,2% ilustra el principio.
Primero, se establece la parte elástica de la respuesta tensión-deformación. Una recta paralela a esa pendiente se desplaza por el desplazamiento de deformación especificado. La intersección de la línea de desplazamiento y la curva tensión-deformación define la resistencia de prueba y de fluencia correspondiente.
Para el laboratorio, la parte difícil no es dibujar la línea de desplazamiento.
Consiste en obtener datos fiables de deformación en la región donde se calcula la intersección.
El recorrido del cabezal transversal no es automáticamente la deformación de la muestra
El cabezal de cruce pertenece al sistema completo de pruebas mecánicas.
Su movimiento puede incluir extensión de la muestra, asiento de agarre, adherencia de la máquina, deformación del accesorio y otros movimientos dentro del tren de carga.
Un movimiento de cabeza transversal de 1,00 mm no debe interpretarse automáticamente como 1,00 mm de extensión dentro de la sección de muestra definida.
Un extensómetro aborda el problema de forma diferente midiendo la deformación a lo largo de una longitud de calibre especificada en la propia muestra.
Esa distinción es especialmente importante para resultados dependientes de la deformación, como la resistencia a la resistencia/límite elástico.
Una máquina puede medir la fuerza máxima con precisión y aun así estar mal configurada para la medición de resistencia de prueba si el canal de deformación no es adecuado.
La capacidad de la máquina y la precisión de la fuerza son solo una parte del sistema de tracción.

La muestra forma parte de la medición
La capacidad de la máquina suele recibir más atención que la geometría de la muestra.
Para pruebas de tracción, eso puede llevar la discusión sobre el equipo en la dirección equivocada.
Un cupón plano fino mecanizado a partir de lámina de aluminio y una muestra redonda mecanizada a partir de barra pueden producir fuerzas máximas similares. Aún pueden requerir mecanismos de agarre y medición de deformación muy diferentes.
El área original de la sección transversal es fundamental porque convierte la fuerza en esfuerzo de ingeniería.
Para una sección rectangular:
A₀ = Ancho × Espesor
Para una sección redonda:
A₀ = πd² / 4
Por tanto, un error en ancho, grosor o diámetro afecta al esfuerzo calculado a lo largo de la prueba.
La longitud de la vía cumple un propósito diferente: establece la referencia para la deformación y la elongación.
Un milímetro de extensión sobre una longitud de vía corta no representa la misma deformación que un milímetro sobre una longitud de vía más larga.
La geometría reducida de la sección y la transición también importan. La carga debe entrar en la región de calibre prevista sin concentraciones locales de tensiones innecesarias.
Aquí es donde la preparación de la muestra pasa a formar parte de la prueba.
Una muebla, filo dañado, marca de mecanizado, mala transición o muesca no intencionada pueden convertirse en un origen preferido de fractura. Si varias muestras fallan repetidamente por el mismo defecto de mecanizado, aumentar la capacidad de la máquina no solucionará el problema.
Las muestras planas y redondas también pueden requerir diferentes geometrías de mandíbulas y disposiciones de extensómetros incluso cuando se prueban en el mismo UTM.
El marco es solo un componente del sistema de medición.
Misma Todo oy, dirección de muestreo diferente
Un proveedor informa de un resultado de tracción. Tu laboratorio de inspección entrante informa de otro.
Antes de comparar las máquinas, compara las muestras.
Los productos laminados de placa, lámina y aluminio extruido pueden desarrollar propiedades mecánicas direccionales como resultado del procesamiento.
Una muestra tomada longitudinalmente respecto a la dirección primaria de procesamiento no es necesariamente mecánicamente equivalente a una tomada transversalmente.
La química puede ser la misma.
El temperamento puede ser el mismo.
La orientación de la estructura del material respecto a la carga de tracción no es.
Esto es especialmente importante al comparar certificados de proveedores con resultados de inspección entrantes. Confirmar que ambos laboratorios utilizaron ubicaciones y direcciones de muestreo comparables antes de tratar una diferencia como evidencia de desacuerdo con la máquina.
ASTM también advierte que las muestras estandarizadas mecanizadas a partir de partes seleccionadas de un material o pieza pueden no representar completamente la resistencia y ductilidad de todo el producto final ni su comportamiento bajo diferentes entornos de servicio.

Lo que la fractura puede decirte
Cuando un resultado de tracción parece cuestionable, la muestra fracturada suele ser uno de los primeros lugares que merece la pena comprobar.
Una ruptura en la región de calibre prevista cuenta una historia diferente a una fractura justo al lado de una mandíbula.
Una fractura cercana a la adherencia puede asociarse a daños inducidos por agarre, mal alineamiento axial, una cara de mandíbula inadecuada, daños en el mecanizado o una concentración local de tensiones.
Es una señal diagnóstica—no automáticamente una razón para rechazar el resultado. La aceptación sigue dependiendo de la prueba aplicable y los requisitos del producto.
Slippage cuenta otra historia.
Si la muestra se mueve respecto a las mordazas durante la carga, parte del movimiento medido del sistema proviene del deslizamiento más que de la deformación prevista.
Para superficies de aluminio relativamente blandas, la empuñadura tiene por tanto dos funciones: transferir la fuerza de tracción requerida sin deslizamiento y evitar crear una localización de fallo no deseada.
La alineación importa por la misma razón.
La condición prevista es predominantemente tensión uniaxial. Instalar la muestra fuera del eje puede introducir una flexión que nunca formó parte del requisito del material.
 ,至少大于150KB,保证图片质量.webp)
Cuando los números no coincidan, empieza aquí
Los resultados inesperados no tienen todos la misma causa. El patrón suele ser más útil que el hecho de que dos números difieren.
Por eso es útil mantener la curva de tracción completa durante la resolución de problemas.
Un número final te dice lo que se ha reportado.
La curva puede ayudar a mostrar
La muestra puede ayudar a explicar de dónde proviene la diferencia.
ASTM B557, B557M y ASTM E8/E8M
ASTM B557/B557M y E8/E8M son métodos relacionados de ensayo de tracción, pero no deben considerarse nombres intercambiables.
ASTM actualmente lista como activos B557-15(2023) y B557M-15(2023). B557 cubre productos forjados y fundidos de aleaciones de aluminio y magnesio, mientras que B557M es su contraparte métrica.
ASTM E8/E8M tiene un alcance más amplio que abarca ensayos de tracción de materiales metálicos en general; la edición activa actual es E8/E8M-25.
La regla práctica es sencilla:
Utiliza el método y la edición requeridos por el dibujo que lo requieren, la especificación del material, el requisito de compra o el procedimiento del cliente.
No seleccione un método solo porque la muestra sea de aluminio.
De la carga de la muestra a la configuración de la máquina
El número ASTM no determina la capacidad de la máquina.
Tampoco la designación de aleación.
Empieza con la resistencia a la tracción esperada y el área original de la muestra:
Fuerza máxima esperada ≈ UTS esperada × A₀
Supongamos que un ejemplar plano tiene una sección reducida de:
12,5 mm × 3,0 mm
Área original:
37,5 mm²
Si el UTS esperado es:
310 MPa
entonces:
F ≈ 310 × 37.5
F ≈ 11.625 N ≈ 11,6 kN
Ahora consideremos una sección transversal mucho mayor:
A₀ = 250 mm²
con una UTS esperada de:
350 MPa
La fuerza máxima estimada se convierte en:
350 × 250 = 87.500 N
o:
87,5 kN
Ambos ejemplares son de aluminio.
Sus requisitos de fuerza son completamente diferentes.
Por eso "probador de tracción de aluminio" no es una especificación de capacidad de máquina.
Todo oy nombre no determina la capacidad de la máquina.
La capacidad de fuerza es solo la primera comprobación
Una vez conocida la fuerza de trabajo esperada, se puede configurar el resto del sistema de tracción.
Para ITM-LAB, los rangos UTM relevantes son:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
El ejemplo de 11,6 kN se encuentra dentro del rango que podría dar lugar a una configuración RS-8000. Un requisito de 87,5 kN ya supera ese rango y orientaría la discusión hacia una plataforma de mayor capacidad como el RS-8000A.
Pero la capacidad de tramas por sí sola no es suficiente.
La configuración completa también debe tener en cuenta el rango de celda de carga, la geometría de la muestra plana o redonda, la selección de empuñadura y mordaza, la longitud del calibre, el requisito del extensómetro, el espacio disponible para la prueba, la extensión esperada, el método de control y el informe requerido.
Una máquina de 50 kN no es automáticamente el mejor sistema de medición para cualquier muestra cuya fuerza de ruptura sea inferior a 50 kN.
El rango de trabajo también importa.

Un ejemplo rápido de configuración
Consideremos un laboratorio de inspección entrante que prueba cupones de extrusión de aluminio.
Estándar: ASTM B557M
Área original: 6044" mm²
Esperado UTS: aproximadamente 320 MPa
Resultados requeridos: Resistencia en elástico, UTS, elongación, curva esfuerzo-deformación completa
La estimación preliminar de la fuerza máxima es:
320 × 60 = 19.200 N = 19,2 kN
Eso apunta al rango de fuerzas de una configuración
Pero el dibujo de la muestra sigue siendo necesario.
Las siguientes preguntas son si la muestra es plana o redonda, qué agarre es apropiado, qué longitud de calibre se especifica, si la resistencia a la prueba o el límite fluyente requiere un extensómetro, cuánto recorrido de prueba se necesita y cuántas muestras espera el laboratorio que ejecuten.
El cálculo de 19,2 kN identifica el requisito aproximado de carga.
No especifica todo el sistema de prueba.
Qué incluir en una RFQ ASTM B557
El dibujo de la muestra suele ser más útil que la capacidad de una máquina de estimación.
Si la fuerza esperada es desconocida, envía las dimensiones de la muestra y la resistencia a la tracción esperada.
Podemos estimar:
Fuerza esperada ≈ UTS × A₀
Si la resistencia esperada también es desconocida, la aleación, el temple, la forma del producto y el dibujo de la muestra son suficientes para iniciar la discusión sobre la configuración.
FAQ
¿Qué cubre ASTM B557?
ASTM B557 cubre las pruebas de tensión de productos de aluminio forjado y aleación de magnesio forjado y fundido, excluyendo el papel de aluminio. ASTM describe el ensayo de tracción como proporcionando información sobre resistencia y ductilidad bajo tensión uniaxial.
¿Cuál es la diferencia entre ASTM B557 y B557M?
B557 es la versión pulgada-libra y B557M es la versión métrica. Los laboratorios deben seguir el método específico requerido por la especificación que rige la normativa en lugar de simplemente convertir un sistema de prueba en otro. Actualmente, ASTM lista tanto la B557-15(2023) como la B557M-15(2023) como activas.
ASTM B557 o ASTM E8/E8M—¿cuál debería usar?
Sigue la especificación del material, el dibujo, el requisito de compra o el procedimiento del cliente. B557/B557M se refieren específicamente a productos de aleaciones de aluminio y magnesio, mientras que ASTM E8/E8M abarca ensayos de tracción metálica de forma más amplia.
¿Necesito un extensómetro para ASTM B557?
Eso depende de las propiedades requeridas y del procedimiento aplicable. Cuando se requieren propiedades precisas dependientes de la deformación, como la resistencia a la prueba o el límite elástico, la medición de la deformación se vuelve especialmente importante. El recorrido del cabecero no debe tratarse automáticamente como una deformación exacta por la sección de vía.
¿Qué capacidad de máquina se requiere para la norma ASTM B557?
No existe una única capacidad de máquina ASTM B557. Comienza con Expected UTS × Área de Sección Transversal Original para estimar la fuerza máxima de tracción, luego verifica el rango de celda de carga, agarres, extensómetro, espacio de prueba, desplazamiento, control y requisitos de reporte.
Empieza con el dibujo de la muestra, no con el catálogo de máquinas
La información más útil para configurar una prueba ASTM B557 rara vez es una capacidad de máquina adivinada en una RFQ.
Es la muestra.
El área de la sección transversal determina cómo la resistencia del material se traduce en fuerza. La longitud de calibre y la medición de deformación afectan a cómo se interpreta la deformación. La dirección del muestreo puede cambiar la respuesta del material medido. Las empuñaduras determinan si la carga llega limpiamente a la sección del calibre. Y la fractura en sí puede revelar problemas que nunca aparecen en la tabla de resultados final.
Un camino de selección práctico es:
Muestra → Fuerza Esperada → Fuerza Esperada → Medición de la Deformación → Agarres → Espacio de Prueba → Máquina
Para aplicaciones de tracción de aluminio dentro del rango de trabajo adecuado, el ITM-lab RS-8000 (10–50 kN) puede configurarse alrededor de la muestra y las mediciones requeridas. Las aplicaciones de mayor fuerza pueden mapearse a la RS-8000A (100–300 kN).
